

অ বোনা রূপান্তর যেখানে একটি উত্পাদন লাইনের কাজ একটি গ্রাহকের জন্য প্রস্তুত পণ্য হয়ে ওঠে। একটি জাম্বো রোল সুই-পাঞ্চ করা অনুভূত বা তাপ-বন্ডেড ওয়াডিংয়ের মূল লাইনটি এখনও প্রস্থে চেরা, একটি নির্দিষ্ট ঘনত্বে ক্ষত, নিয়ন্ত্রণযোগ্য রোল আকারে কাটা এবং অনেক ক্ষেত্রে এর পৃষ্ঠকে স্থিতিশীল করার জন্য ইস্ত্রি করা বা তাপ-সেট করা প্রয়োজন। সেই রূপান্তরটি কতটা ভালভাবে সম্পাদিত হয় তা নির্ধারণ করে কতটা ফ্যাব্রিক বিক্রয়যোগ্য পণ্যে পরিণত হবে, সেই পণ্যগুলি রোল থেকে রোল পর্যন্ত কতটা সামঞ্জস্যপূর্ণ এবং কতটা প্রান্ত ট্রিম বা প্রত্যাখ্যান করা স্ক্র্যাপ হিসাবে শেষ হবে৷
Nonwoven রূপান্তর কি?
অ বোনা রূপান্তর refers to the post-formation processing of nonwoven roll goods into the widths, lengths, roll formats, or sheet formats that customers specify. It is separate from manufacturing: web formation, bonding, and finishing treatments create the fabric, while converting shapes that fabric into the final deliverable.
পার্থক্যটি গুরুত্বপূর্ণ কারণ রূপান্তর যেখানে লুকানো গুণমান সমস্যা দৃশ্যমান হয়। অসম ভিত্তি ওজন সহ একটি ওয়েব সমানভাবে বাতাস করবে না। দুর্বলভাবে নিয়ন্ত্রিত উত্তেজনা একটি হালকা ওজনের ফ্যাব্রিককে প্রসারিত করতে পারে এবং স্লিটারটি কাটার আগে এর প্রস্থ পরিবর্তন করতে পারে। এমনকি ফাইবার প্রস্তুতির একটি প্রভাব আছে: যখন a বড় চেম্বার ব্লেন্ডার মেশিন ফাইবারগুলি ধারাবাহিকভাবে মিশ্রিত হয় না, ঘনত্বের তারতম্য রূপান্তরকারী স্টেশনে বহন করে। এই কারণেই অভিজ্ঞ উদ্ভিদ পরিচালকরা রূপান্তরকারী কর্মক্ষমতাকে পুরো লাইনের পরিমাপ হিসাবে বিবেচনা করেন, শুধুমাত্র সমাপ্তি সরঞ্জাম নয়।
কনভার্টিং শিল্পে ব্যবহৃত বেশিরভাগ ফ্যাব্রিক পরিবারের ক্ষেত্রে প্রযোজ্য: সুই-পাঞ্চড, থার্মাল-বন্ডেড, এয়ারলেড, স্পুনবন্ড এবং মেল্টব্লোউন। স্বাস্থ্যবিধি রোলগুলির সুনির্দিষ্ট প্রস্থ নিয়ন্ত্রণ প্রয়োজন। কাপড় পরিষ্কার করার জন্য পরিষ্কার-ছাঁটা প্রান্ত এবং সামঞ্জস্যপূর্ণ রোল দৃঢ়তা প্রয়োজন। জিওটেক্সটাইলগুলির সহনশীলতা প্রয়োজন যা নির্ভরযোগ্য ক্ষেত্র ইনস্টলেশনের অনুমতি দেয়।
ননবোভেন কনভার্টিং প্রক্রিয়া ধাপে ধাপে
একটি ননবোভেন রোলকে রূপান্তর করা একটি সংজ্ঞায়িত ক্রম অনুসরণ করে, লাইনটি স্লিটিং, রিওয়াইন্ডিং বা শীট কাটার চারপাশে নির্মিত কিনা:
- আনওয়াইন্ডিং -জাম্বো রোলটি একটি ব্রেক বা ড্রাইভ সহ একটি আনওয়াইন্ড স্ট্যান্ডে মাউন্ট করা হয় যা উত্তেজনাকে স্থির রাখে।
- স্লিটিং — ঘূর্ণমান ছুরি বা শিয়ার-কাট ব্লেডগুলি লক্ষ্য প্রস্থের জন্য ওয়েবকে ছাঁটাই করে।
- রিওয়াইন্ডিং — চেরা জালগুলি নিয়ন্ত্রিত উত্তেজনা এবং নিপ চাপ সহ পৃথক কোরে ক্ষতবিক্ষত হয়।
- ক্রস-কাটিং বা শীট কাটা নির্দিষ্ট অ্যাপ্লিকেশনের জন্য রোলগুলি ছোট লগ বা শীটে কাটা হয়।
- ফিনিশিং —ইস্ত্রি, তাপ সেটিং, বা প্রান্ত সিলিং পৃষ্ঠের সামঞ্জস্য এবং মাত্রিক স্থায়িত্ব উন্নত করে।
- পরিদর্শন এবং প্যাকিং - প্রান্ত, রোল ঘনত্ব, এবং মাত্রা মোড়ানো এবং লেবেল করার আগে পরীক্ষা করা হয়।
ওভেন বা সুইলিং জোনে প্রবেশ করা ব্যাটের সমানতা নির্ধারণ করে যে সমাপ্ত রোলের প্রস্থ জুড়ে অভিন্ন বেধ আছে কিনা। ক অ বোনা কম্পনকারী ফিডার সমতা সেট করা হয় যে প্রথম স্থান এক; ব্যাট পরিবর্তিত হলে, রূপান্তরকারী স্টেশন এটিকে উত্তেজনা ওঠানামা এবং পৃষ্ঠের ত্রুটি হিসাবে দেখে।
সাধারণ রূপান্তর পদ্ধতি
| পদ্ধতি | সাধারণ আউটপুট | সাধারণ পণ্য |
|---|---|---|
| রোল slitting | 50 থেকে 2,000 মিমি প্রস্থ থেকে রোলস সমাপ্ত | স্বাস্থ্যবিধি rolls, wipes, industrial roll goods |
| শীট কাটা | স্তুপীকৃত বা ভাঁজ করা শীট | মোছা, face masks, interlining |
| ডাই কাটিং | আকৃতির উপাদান | কসমেটিক প্যাড, মেডিকেল ড্রেসিং |
| তাপীয় বা অতিস্বনক বন্ধন | সিল করা প্রান্ত এবং স্তরিত বিভাগ | প্রতিরক্ষামূলক কভার, ফিল্টার পকেট |
রূপান্তরকারী সরঞ্জাম যা সম্পাদন করে
নির্ভরযোগ্য রূপান্তরকারী সরঞ্জাম তিনটি ক্ষমতা দ্বারা সংজ্ঞায়িত করা হয়: সুনির্দিষ্ট টেনশন নিয়ন্ত্রণ, পরিষ্কার কাটিং এবং পুনরাবৃত্তিযোগ্য উইন্ডিং। টেনশন কন্ট্রোল লাইটওয়েট জালের প্রসারণ এবং ভারী অনুভূত দূরবীক্ষণ রোধ করে। কাটিং নির্ভুলতা নির্ধারণ করে যে একটি রোল আসলে তার লেবেলযুক্ত প্রস্থ পূরণ করে কিনা। উইন্ডিং ডেনসিটি প্রভাবিত করে যখন একজন গ্রাহক উচ্চ গতিতে এটি আনওয়াইন্ড করে তখন রোল কীভাবে আচরণ করে।
স্লাইটিং পর্যায়ে, ক HYFQ স্লিটিং মেশিন ফাইবার গলে বা ছিদ্রযুক্ত ছাঁটা ছাড়া পরিষ্কার, সোজা প্রান্ত তৈরি করতে একটি শক্ত রোলের বিপরীতে সুনির্দিষ্ট ব্লেডের অবস্থান ব্যবহার করে। এটি পরিষ্কার কাপড় এবং মেডিকেল ওয়াইপসের মতো পণ্যগুলির জন্য সবচেয়ে গুরুত্বপূর্ণ, যেখানে প্রান্তে একটি একক বিপথগামী ফাইবার একটি গুণগত প্রত্যাখ্যানকে ট্রিগার করে।
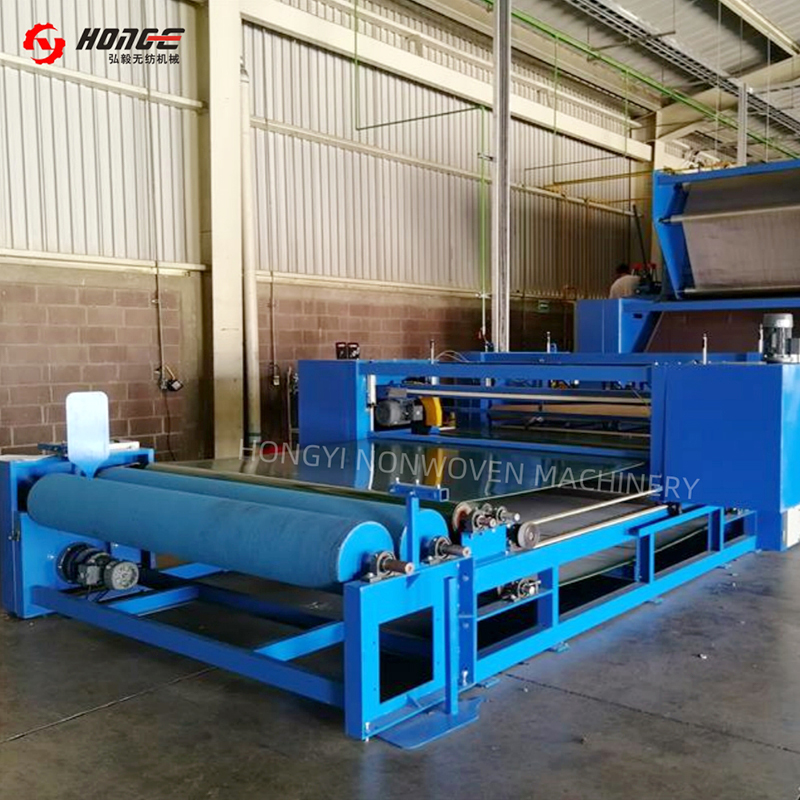 ননবোভেন স্লিটিং মেশিন সরবরাহকারী ও পাইকারি | হংগি Changshu Hongyi Nonwoven Machinery Co., Ltd. হল একটি চীন ননবোভেন স্লিটিং মেশিন সরবরাহকারী এবং প্রস্তুতকারক। ইন্টিগ্রেটেড প্ল্যাটফর্ম, নির্ভুলতা... পণ্য দেখুন →
রোল বিল্ডিং হল সমীকরণের অন্য অর্ধেক। ক এইচওয়াইএসজে উইন্ডার এবং কাটার সম্পূর্ণ উইন্ডিং স্ট্রোক জুড়ে টেনশন প্রোফাইল পরিচালনা করে যাতে প্রতিটি সমাপ্ত রোলের মূল থেকে বাইরের স্তর পর্যন্ত অভিন্ন দৃঢ়তা থাকে। সেট দৈর্ঘ্যে পৌঁছে গেলে, মেশিনটি লাইনটি না থামিয়ে একটি নতুন কোরে স্থানান্তরিত করে, যা সরাসরি রোল-চেঞ্জ বর্জ্য হ্রাস করে।
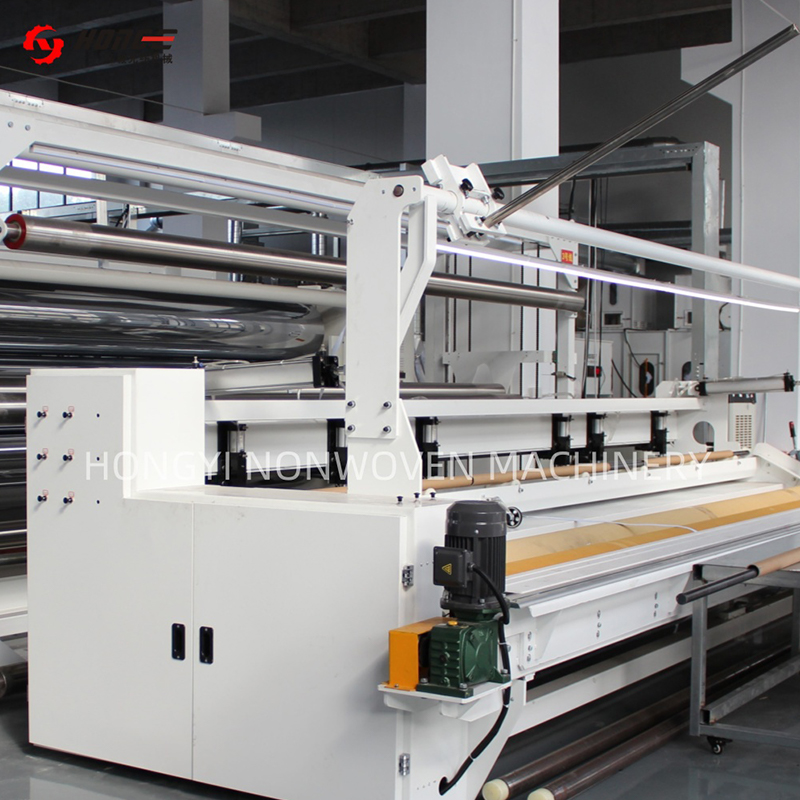 ননবোভেন ফ্যাব্রিক স্লিটিং এবং উইন্ডিং মেশিন সরবরাহকারী | হংগি Changshu Hongyi Nonwoven Machinery Co., Ltd. হল একটি চায়না ননওভেন ফ্যাব্রিক স্লিটিং এবং উইন্ডিং মেশিন সরবরাহকারী এবং প্রস্তুতকারক। প্রস্থ ≤10 মি,... পণ্য দেখুন →
থার্মাল-বন্ডেড ওয়াডিং এবং সুই-পাঞ্চড অনুভূত সাধারণত একটি ফিনিশিং পাস থেকে উপকৃত হয়। ক HYTG ননবোভেন ফ্যাব্রিক ইস্ত্রি মেশিন মসৃণ আলগা ফাইবার এবং ফ্যাব্রিককে স্থিতিশীল করার জন্য নিয়ন্ত্রিত তাপ এবং পৃষ্ঠের চাপ প্রয়োগ করে, তাই পরবর্তী স্লিটিং একটি ক্লিনার প্রান্ত তৈরি করে এবং চূড়ান্ত রোলটি স্টোরেজে মাত্রাগতভাবে স্থিতিশীল থাকে।
 ননবোভেন ফ্যাব্রিক আয়রনিং মেশিন সরবরাহকারী এবং প্রস্তুতকারক | হংগি Changshu Hongyi Nonwoven Machinery Co., Ltd. হল একটি চায়না ননওভেন ফ্যাব্রিক ইস্ত্রি মেশিন সরবরাহকারী এবং প্রস্তুতকারক। 2-3 রোলার, প্রস্থ 2000-7... পণ্য দেখুন →
ইন-হাউস কনভার্টিং বনাম আউটসোর্স কনভার্টিং
একটি প্রস্তুতকারকের জন্য যে ইতিমধ্যেই ননওভেন রোল পণ্য উত্পাদন করে, ইন-হাউস কনভার্টিং যুক্ত বা প্রসারিত করার সিদ্ধান্ত সাধারণত নিয়ন্ত্রণ এবং মার্জিনে নেমে আসে। বাইরের কনভার্টারে একটি 3.2-মিটার জাম্বো রোল পাঠানোর ফলে মালবাহী, হ্যান্ডলিং এবং একটি দ্বিতীয় মার্জিন স্তর যুক্ত হয় এবং এটি গ্রাহকের কাছে পৌঁছাতে সমাপ্ত রোলগুলিকে বিলম্বিত করে।
ইন-হাউস কনভার্টিং লিড টাইমকে ছোট করে এবং কাস্টম-প্রস্থ অর্ডারের অনুমতি দেয় যা আউটসোর্স করার জন্য অপ্রয়োজনীয় হবে। এটি মানের সমস্যাগুলিকেও দৃশ্যমান রাখে: যদি একটি রোল খারাপভাবে বাতাস করে, লাইন অপারেটর এটি একই শিফটে দেখে এবং আপস্ট্রিম কারণটি সংশোধন করতে পারে। আউটসোর্সিং ট্রায়াল, খুব কম ভলিউম, বা শুধুমাত্র মাঝে মাঝে ব্যবহৃত বিশেষ ক্ষমতা প্রয়োজন এমন পণ্যের জন্য বুদ্ধিমান থাকে।
- সীসা সময় নিয়ন্ত্রণ —কোন তৃতীয় পক্ষের কাছে সারিবদ্ধ হওয়ার পরিবর্তে আজকের প্রোডাকশনকে আজই রূপান্তর করুন।
- ফলন ধরে রাখা —অভ্যন্তরীণ পুনঃব্যবহারের জন্য প্রান্ত ট্রিম এবং স্টার্ট-আপ বর্জ্য ক্যাপচার করুন যেখানে লাইন অনুমতি দেয়।
- কাস্টম আদেশ —একটি রূপান্তরকারীর সর্বনিম্ন আলোচনা ছাড়াই 50 মিমি উপরের দিকে থেকে খুচরা-প্রস্থের অর্ডার গ্রহণ করুন।
- গুণমান প্রতিক্রিয়া — রূপান্তরিত ত্রুটিগুলি সরাসরি আপস্ট্রিম প্রক্রিয়া পরামিতির দিকে নির্দেশ করে।
মান নিয়ন্ত্রণ এবং রূপান্তর সহনশীলতা
রূপান্তর গুণমান মিলিমিটার এবং গ্রাম পরিমাপ করা হয়. স্বাস্থ্যবিধি এবং ওয়াইপ পণ্যগুলির প্রস্থ সহনশীলতা সাধারণত ±1 থেকে ±2 মিমি। শিল্প অনুভূত পণ্য সাধারণত ±3 মিমি এ সঞ্চালিত হয়. রোল ঘনত্ব একটি লক্ষ্য দৃঢ়তা পরিসীমা হিসাবে প্রকাশ করা হয়, রোল ওজন, ব্যাস, এবং যোগাযোগের চাপ পরিমাপ দ্বারা পরীক্ষা করা হয়। প্রান্ত সোজাতা চাক্ষুষরূপে পরিদর্শন করা হয়; একটি বালিঘড়ি বা ঘণ্টার আকৃতি একটি উত্তেজনা সমস্যা নির্দেশ করে যা রোল বাড়ার সাথে সাথে আরও খারাপ হবে।
রূপান্তরে বর্জ্য কখনই শূন্য হয় না, তবে এটি নিয়ন্ত্রণযোগ্য। নীচের চার্টটি দেখায় যে যেখানে বর্জ্য সাধারণত একটি ভাল-চালিত লাইনে প্রদর্শিত হয়:
অটোমেশন বর্জ্যের মানব-নির্ভর অংশ হ্রাস করে। স্বয়ংক্রিয় রোল পরিবর্তন, প্রিসেট দৈর্ঘ্য গণনা, এবং স্বয়ংক্রিয় উত্তেজনা সমন্বয় রোল-পরিবর্তন ক্ষতি হ্রাস করে যা দ্বিতীয় বৃহত্তম অবদানকারী। একটি 15-মিনিটের ম্যানুয়াল রোল পরিবর্তন এবং 3-মিনিটের স্বয়ংক্রিয় পরিবর্তনের মধ্যে পার্থক্য একটি শিফট জুড়ে অর্থপূর্ণ উত্পাদনশীল ঘন্টা যোগ করে।
রূপান্তরকারী সরঞ্জাম কেনার সময় কী সন্ধান করবেন
পণ্যের মিশ্রণের সাথে মেশিনের সাথে মিলের মাধ্যমে রূপান্তরকারী সরঞ্জাম কেনা শুরু হয়। একটি লাইন যা বেশিরভাগই মুছে যাবে তার থেকে আলাদা প্রয়োজনীয়তা রয়েছে যা প্রতিদিন সুই-পাঞ্চড জিওটেক্সটাইল রোল চালায়।
- গতির সামঞ্জস্য — রূপান্তরকারী লাইনটিকে এটি খাওয়ানোর সবচেয়ে ধীর উত্পাদন লাইনের সাথে চলতে হবে।
- প্রস্থ পরিসীমা ন্যূনতম এবং সর্বাধিক ব্যবহারযোগ্য প্রস্থ পরীক্ষা করুন, শুধুমাত্র সর্বাধিক ছাঁটা প্রস্থ নয়।
- রোল ব্যাস ক্ষমতা -আপনি আসলে উত্পাদিত জাম্বো রোল ওজনগুলিকে আনওয়াইন্ড স্ট্যান্ড পরিচালনা করতে পারে তা নিশ্চিত করুন।
- টেনশন নিয়ন্ত্রণ - দ্রুত প্রতিক্রিয়া সহ স্বাধীন উত্তেজনা অঞ্চলগুলি সন্ধান করুন, কারণ হালকা এবং ভারী কাপড় আলাদাভাবে আচরণ করে।
- অটোমেশন স্তর —স্বয়ংক্রিয় কোর লোডিং, স্প্লিসিং এবং রোল পরিবর্তন সরাসরি লাইনের সবচেয়ে বড় শ্রম খরচ কমিয়ে দেয়।
- শক্তি এবং রক্ষণাবেক্ষণ - মোটর দক্ষতা, ব্লেড প্রতিস্থাপনের ব্যবধান এবং পরিধানের অংশগুলির অ্যাক্সেসের তুলনা করুন।
সরবরাহকারীর অভিজ্ঞতা অন্যান্য লাইন সেগমেন্টের চেয়ে বেশি রূপান্তর করার ক্ষেত্রে গুরুত্বপূর্ণ, কারণ রূপান্তর সমস্যাগুলি সাধারণত প্রধান লাইন এবং সমাপ্তি সরঞ্জামগুলির মধ্যে সীমানা জুড়ে নির্ণয় করা হয়। মেক্সিকো, ব্রাজিল, তুরস্ক, মিশর, বাংলাদেশ এবং ভিয়েতনাম সহ 20টিরও বেশি দেশে 20 বছরেরও বেশি সময় ধরে ননবোভেন মেশিনারি এবং সরঞ্জাম ইনস্টল করা একটি সরবরাহকারীর একটি উদাহরণ চাংশু হংগি ননওভেন মেশিনারি। এই প্রস্থটি সাহায্য করে যখন একটি লাইনকে বিভিন্ন কাঁচামাল, জলবায়ু এবং অপারেটর দক্ষতার স্তরের জন্য টিউন করতে হবে।
কমিট করার আগে, সরবরাহকারীর সাম্প্রতিক পর্যালোচনা করুন শিল্প খবর এবং কেস রেফারেন্স নিশ্চিত করতে যে তারা এক-অফ প্রোটোটাইপ বিক্রি করার পরিবর্তে সক্রিয়ভাবে আপনার পণ্য খাতে লাইন তৈরি এবং সমর্থন করছে।
Nonwoven Converting সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
nonwoven রূপান্তর nonwoven উত্পাদন হিসাবে একই?
নং ম্যানুফ্যাকচারিং ওয়েব গঠন এবং বন্ধনের মাধ্যমে ফ্যাব্রিক নিজেই উত্পাদন করে; রূপান্তরিত রূপান্তর যে তৈরি রোল আকার, ক্ষত, কাটা, বা সমাপ্ত পণ্য. উত্পাদন ফ্যাব্রিক বৈশিষ্ট্য নির্ধারণ করে, যখন রূপান্তর পণ্য বিন্যাস এবং ব্যবহারযোগ্যতা নির্ধারণ করে।
স্লিট ননবোভেন রোলের জন্য কোন প্রস্থ সহনশীলতা বাস্তবসম্মত?
স্বাস্থ্যবিধি এবং ওয়াইপ পণ্যগুলির জন্য, ±1 থেকে ±2 মিমি প্রস্থ সহনশীলতা সাধারণ। ভারী শিল্প অনুভূত এবং জিওটেক্সটাইলের জন্য, ±3 মিমি বেশি সাধারণ। সহনশীলতা ফ্যাব্রিক ওজন, প্রান্ত গুণমান, এবং unwinding উত্তেজনা স্থায়িত্ব উপর নির্ভর করে।
একটি রূপান্তরকারী লাইন বিভিন্ন অ বোনা ধরনের পরিচালনা করতে পারে?
হ্যাঁ, সীমার মধ্যে। ব্লেডের ধরন, টেনশন সেটিংস এবং উইন্ডিং পরামিতিগুলি সামঞ্জস্যযোগ্য হলে একটি স্লিটিং লাইন সাধারণত সুই-পাঞ্চড, তাপ-বন্ডেড এবং এয়ারলাইড কাপড় প্রক্রিয়া করতে পারে। খুব হালকা গলিত জাল এবং ভারী শক্ত অনুভূতের জন্য বিভিন্ন ছুরি সিস্টেম বা ঘুরানোর রোলার পৃষ্ঠের প্রয়োজন হতে পারে।
রূপান্তর সবচেয়ে বড় লুকানো খরচ কি?
রোল-চেঞ্জ ডাউনটাইম এবং স্টার্ট-আপে প্রত্যাখ্যাত রোল হল দুটি সবচেয়ে কম মূল্যায়ন করা খরচ। উভয়ই স্বয়ংক্রিয় রোল পরিবর্তন এবং পুনরাবৃত্তিযোগ্য উত্তেজনা নিয়ন্ত্রণ দ্বারা সরাসরি হ্রাস পায়, এই কারণেই এই বৈশিষ্ট্যগুলি ঘন ঘন পণ্য পরিবর্তনের সাথে লাইনে দ্রুত নিজের জন্য অর্থ প্রদান করে৷


