

একটি 200 g/m² সুই-পঞ্চড পলিপ্রোপিলিন জিওটেক্সটাইল ঘন অনুভূতের মতো দেখায়। এটিতে কোন পাটা সুতা এবং কোন তানা সুতা নেই। এর শক্তি আসে হাজার হাজার কাঁটা সূঁচ থেকে একটি ব্যাটের মাধ্যমে ফাইবার টেনে যতক্ষণ না তারা আটকে যায়। ননবোভেন জিওটেক্সটাইল কীভাবে তৈরি করা হয় তার সংক্ষিপ্ত উত্তর হল: প্রধান তন্তুগুলি খোলা হয়, মিশ্রিত করা হয়, একটি ওয়েবে কার্ড করা হয়, একটি ব্যাটে ক্রস-ল্যাপ করা হয়, যান্ত্রিকভাবে বা তাপীয়ভাবে বন্ধন করা হয় এবং একটি রোলে ক্ষত হয়। নিডেল-পাঞ্চড জিওটেক্সটাইল, বিভাজন, পরিস্রাবণ এবং নিষ্কাশনের জন্য ওয়ার্কহরস, প্রধানত যান্ত্রিক বন্ধনের উপর নির্ভর করে।
এই পার্থক্য ক্রয় পর্যায়ে গুরুত্বপূর্ণ। আপনি যদি প্রতি ইউনিট এলাকাতে ভর দিয়ে একটি ননবোভেন জিওটেক্সটাইল নির্দিষ্ট করেন, তাহলে আপনি সেই ভেরিয়েবলগুলি মিস করতে পারেন যা ক্ষেত্রটিতে রোলটি পারফর্ম করবে কিনা তা নির্ধারণ করে: ফাইবার মিশ্রন, ওয়েব সমানতা, সুই ঘনত্ব এবং তাপ-সেটিং অবস্থা। একই 200 g/m² লেবেল সহ দুটি রোল কেন ভিন্নভাবে আচরণ করতে পারে তা উত্পাদন রুট ব্যাখ্যা করে।
মূল উত্তর: চারটি পর্যায়, তাঁত নয়
ননবোভেন জিওটেক্সটাইল উৎপাদন চারটি বিস্তৃত পর্যায় অনুসরণ করে। প্রতিটি পর্যায় একটি পৃথক মেশিন হিসাবে চালানো যেতে পারে বা একটি অবিচ্ছিন্ন লাইনে সংযুক্ত করা যেতে পারে।
- ওয়েব গঠন: একটি ইউনিফর্ম ব্যাটে ফাইবার খোলা, মিশ্রিত, কার্ডেড এবং ক্রস-ল্যাপ করা হয়।
- ওয়েব বন্ধন: ব্যাটটি সূঁচযুক্ত, তাপ-বন্ধন, বা রাসায়নিকভাবে ফাইবারগুলিকে একত্রে লক করার জন্য আবদ্ধ।
- সমাপ্তি: ফ্যাব্রিক তাপ-সেট, ক্যালেন্ডারযুক্ত, চেরা, বা পৃষ্ঠ-চিকিত্সা করা হতে পারে।
- উইন্ডিং এবং পরিদর্শন: সমাপ্ত জিওটেক্সটাইল ক্ষত, পরীক্ষিত এবং প্যাক করা হয়।
নিডেল পাঞ্চিং অনেক জিওটেক্সটাইল গ্রেডে আধিপত্য বিস্তার করে কারণ এটি একটি পুরু, ছিদ্রযুক্ত কাঠামো তৈরি করে যাতে ভাল অনুমতি এবং পাংচার প্রতিরোধ ক্ষমতা থাকে। প্রক্রিয়া বুনা না; এটা entangles.
পর্যায় 1: ফাইবার বেলস খোলা এবং মিশ্রিত করা
বেশিরভাগ সুই-পাঞ্চড জিওটেক্সটাইল পলিপ্রোপিলিন বা পলিয়েস্টার স্টেপল ফাইবার দিয়ে শুরু হয়। ফাইবার সংকুচিত বেলে আসে। একজন বেল ওপেনার বেলগুলোকে টুকরো টুকরো করে ফেলে। খোলার মেশিনগুলি তারপর সেই টুফ্টগুলিকে আলাদা করে যাতে ফাইবারগুলি সংযোজন, রঙিন বা পুনর্ব্যবহৃত ফাইবারের সাথে ধারাবাহিকভাবে মিশ্রিত করা যায়। মিশ্রণ যেখানে রেসিপি সেট করা হয়. একটি 70/30 ভার্জিন-টু-রিসাইকেল মিশ্রণ, উদাহরণস্বরূপ, ওজন দ্বারা নিয়ন্ত্রিত হতে হবে, চোখের দ্বারা নয়, অথবা সমাপ্ত রোল শক্তি এবং ছিদ্র আকারে পরিবর্তিত হবে।
জিওটেক্সটাইল লাইনে বড় ব্যাচের ব্লেন্ডারগুলি সাধারণ কারণ তারা ছোট ওজনের ত্রুটিগুলিকে স্যাঁতসেঁতে করে। যদি আপনার মিশ্রণের অনুপাত সরে যায়, তাহলে আপনি এটিকে দুর্বল দাগ, অসামঞ্জস্যপূর্ণ পুরুত্ব বা পরিস্রাবণ গর্ত হিসাবে দেখতে পারেন। উপর নিবন্ধ কিভাবে একটি ফাইবার মিশ্রণ মেশিন কাজ করে যান্ত্রিক দিকটি আরও বিস্তারিতভাবে ব্যাখ্যা করে।
আর্দ্রতাও গুরুত্বপূর্ণ। আর্দ্র ফাইবার চুট মধ্যে সেতু করতে পারে, যখন অতিরিক্ত শুকনো ফাইবার স্থির এবং উড়তে পারে। অপারেটররা সাধারণত ফাইবার ক্ষতির বিরুদ্ধে খোলার তীব্রতা ভারসাম্য বজায় রাখে: খুব কম খোলার পাতার ঝোঁক, খুব বেশি ছোট ফাইবার এবং ধুলো তৈরি করে।
পর্যায় 2: কার্ডিং, ক্রস-ল্যাপিং এবং ওয়েব অভিন্নতা
খোলা মিশ্রণ একটি কার্ডিং মেশিনে খাওয়ানো হয়। কার্ডিং ওয়্যার টুফ্টগুলিকে পৃথক ফাইবারে খোলে, মেশিনের দিকে কিছুটা সারিবদ্ধ করে এবং একটি পাতলা জাল তৈরি করে। এই মুহুর্তে ওয়েবটি সূক্ষ্ম। একটি ক্রস-ল্যাপার তারপর একটি ঘন ব্যাট তৈরি করার জন্য একটি কনভেয়ারের উপর ওয়েবটিকে সামনে পিছনে ভাঁজ করে। ভাঁজের সংখ্যা, প্রসবের গতি এবং খসড়া অনুপাত ব্যাট ওজন এবং প্রস্থ নির্ধারণ করে।
এখানেই প্রতি ইউনিট এলাকায় ভর সত্যিই তৈরি করা হয়। যদি কার্ড ফিড পরিবর্তিত হয়, ক্রস-ল্যাপার এটি সংশোধন করতে পারে না। ক্রস-ল্যাপার বেল্ট টান অসমান হলে, ব্যাট এক প্রান্তে ভারী হতে পারে। ±5% সহনশীলতা সহ একটি 200 g/m² টার্গেট পুরো রোল জুড়ে 10 g/m² সুইং করতে দেয়; কড়া প্রকল্পের জন্য ±2% থেকে ±3% কল করতে পারে। এই পার্থক্য প্রায়ই পরিস্রাবণ কর্মক্ষমতা এবং seam শক্তি দৃশ্যমান হয়.
দৃষ্টান্তমূলক অ্যাপ্লিকেশন ব্যাপ্তি। চূড়ান্ত স্পেসিফিকেশন ফাইবারের প্রকার, সুই ঘনত্ব এবং প্রকল্পের নকশার উপর নির্ভর করে।
পর্যায় 3: নিডেল পাঞ্চিং: কীভাবে ফ্যাব্রিক তার শক্তি পায়
ব্যাট একটি সুই পাঞ্চিং মেশিনে প্রবেশ করে। হাজার হাজার কাঁটা সূঁচ সুই বোর্ডে বসানো হয়। বোর্ডগুলি উপরে এবং নীচে সরে যাওয়ার সাথে সাথে, সূঁচগুলি ব্যাটের মধ্যে প্রবেশ করে এবং বার্বগুলি উপরের পৃষ্ঠ থেকে নীচের দিকে ফাইবারের টুফ্টগুলি বহন করে এবং এর বিপরীতে। ফলাফল একটি বোনা কাঠামোর পরিবর্তে একটি ত্রিমাত্রিক ফাইবার জট। এটি এমন পদক্ষেপ যা ননবোভেন জিওটেক্সটাইলকে তার প্রসার্য শক্তি, পাংচার প্রতিরোধ ক্ষমতা এবং মাত্রিক স্থিতিশীলতা দেয়।
মূল সেটিংসের মধ্যে রয়েছে সুই গেজ, বার্ব আকৃতি, অনুপ্রবেশ গভীরতা, সুই ঘনত্ব এবং প্রতি মিনিটে স্ট্রোক। একটি সাধারণ সমন্বয় হল সুই ঘনত্ব: খুব কম খোঁচা কম শক্তি সহ একটি আলগা, অস্পষ্ট ফ্যাব্রিক ছেড়ে যায়; অত্যধিক ঘুষি ফাইবারের ক্ষতি করতে পারে, গর্ত তৈরি করতে পারে এবং লম্বা হওয়া কমাতে পারে। একটি প্রদত্ত জিওটেক্সটাইল গ্রেডের জন্য, সুই প্যাটার্ন এবং লাইনের গতি সাধারণত একটি নমুনা থেকে সেট করা হয় যা প্রসার্য, খোঁচা এবং ব্যাপ্তিযোগ্যতা পরীক্ষায় উত্তীর্ণ হয়েছে।
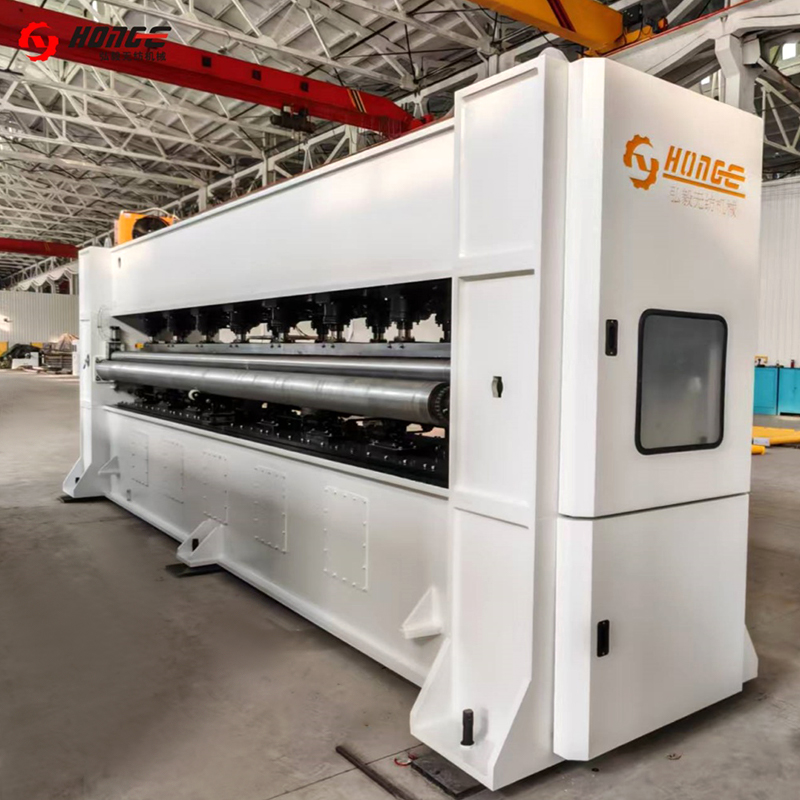 HYZC নিডেল পাঞ্চিং মেশিন এই ননবোভেন মেশিনটি ননবোভেন কাপড়ের রিইনফোর্সিং এবং সারফেস ফিনিশিং এর জন্য ব্যবহার করা হয়। আমরা প্রয়োজনীয়তা মেটাতে সুই তাঁতের একটি সম্পূর্ণ পরিসর তৈরি করতে পারি... পণ্য দেখুন →
সুই খোঁচা ছিদ্রের আকারকেও প্রভাবিত করে। ফাইবারগুলি যত বেশি আটকে থাকে, আপাত খোলার আকার তত ছোট হতে থাকে, যদিও ফাইবারের সূক্ষ্মতা এবং ব্যাট ওজন এখনও প্রাধান্য পায়। এই কারণেই একই পলিমার সহ দুটি সূঁচযুক্ত জিওটেক্সটাইল আলাদা পরিস্রাবণ আচরণ করতে পারে।
পর্যায় 4: ফিনিশিং, হিট সেটিং এবং উইন্ডিং
সূঁচ লাগানোর পরে, ফ্যাব্রিক একটি তাপ-সেটিং চুলা বা ক্যালেন্ডারের মধ্য দিয়ে যেতে পারে। তাপ সেটিং মাত্রা স্থিতিশীল করতে পারে, সংকোচন কমাতে পারে এবং পৃষ্ঠের মসৃণতা পরিবর্তন করতে পারে। উন্মুক্ত অ্যাপ্লিকেশনগুলিতে ব্যবহৃত জিওটেক্সটাইলগুলির জন্য, UV স্টেবিলাইজারগুলি সাধারণত পরে স্প্রে করার পরিবর্তে ফাইবার বা মিশ্রন পর্যায়ে যুক্ত করা হয়। স্লিটিং এবং এজ ট্রিমিং অনুসরণ করে, তারপরে ফ্যাব্রিকটি নিয়ন্ত্রিত টান দিয়ে রোলগুলিতে ক্ষত হয়।
উইন্ডিং সহজ দেখায়, কিন্তু এটি নিজস্ব মানের ঝুঁকি তৈরি করে। টান খুব কম হলে, রোল পরিবহনের সময় টেলিস্কোপ করতে পারে। টান খুব বেশি হলে, ফ্যাব্রিক প্রসারিত হতে পারে এবং তার নির্দিষ্ট প্রসারণ হারাতে পারে। রোল ব্যাস, মূল আকার, এবং স্প্লাইসিং পদ্ধতি চালানের আগে সম্মত হওয়া উচিত, বিশেষ করে যে প্রকল্পগুলির জন্য অবিচ্ছিন্ন ইনস্টলেশন প্রয়োজন।
গুণমান ভেরিয়েবল যা সমাপ্ত জিওটেক্সটাইল পরিবর্তন করে
নীচের সারণীটি প্রতিটি উত্পাদন পর্যায়ে ভেরিয়েবলের সাথে লিঙ্ক করে যা প্রায়শই সিদ্ধান্ত নেয় যে সমাপ্ত রোলটি স্পেসিফিকেশন পূরণ করে কিনা।
| মঞ্চ | প্রধান নিয়ন্ত্রণ | সাধারণ লক্ষ্য | উপেক্ষা করলে ঝুঁকি |
|---|---|---|---|
| ফাইবার খোলার এবং মিশ্রন | মিশ্রণের অনুপাত, খোলার ডিগ্রি, আর্দ্রতা | সমালোচনামূলক মিশ্রণের জন্য ওজন দ্বারা ±1% থেকে ±2% | পরিবর্তনশীল শক্তি, রঙ, এবং ছিদ্র আকার |
| কার্ডিং | ওয়েব সমানতা, ফাইবার অভিযোজন | ±3% থেকে ±5% ভর বৈচিত্র | পাতলা দাগ এবং পরিস্রাবণ গর্ত |
| ক্রস-ল্যাপিং | ব্যাটের ওজন, প্রস্থ, ভাঁজ গণনা | প্রতি ইউনিট এলাকা ±2% থেকে ±3% ভর | ভারী প্রান্ত এবং অসম রোল |
| সুই খোঁচা | সুই ঘনত্ব, গভীরতা, সুই প্রকার | আবেদন-নির্দিষ্ট; নমুনা দ্বারা নিশ্চিত করুন | কম প্রসার্য শক্তি বা ফাইবার ক্ষতি |
| তাপ সেটিং এবং ঘুর | তাপমাত্রা, টান, রোল ব্যাস | ±2°C এবং ±2% টান যেখানে নির্দিষ্ট করা আছে | সংকোচন, প্রসারিত, বা টেলিস্কোপিং রোল |
কীভাবে প্রক্রিয়াটি নমুনা থেকে উত্পাদন লাইন পর্যন্ত স্কেল করে
একটি পরীক্ষাগারের নমুনা একটি ছোট কার্ড এবং সুই-পাঞ্চ ইউনিটে তৈরি করা যেতে পারে, তবে উত্পাদনের জন্য মিলিত গতি এবং লাইন জুড়ে টান প্রয়োজন। ওপেনিং, ব্লেন্ডিং, কার্ডিং, ক্রস-ল্যাপিং, এবং সুই পাঞ্চিং স্টেজগুলি অবশ্যই মাপ করা উচিত যাতে কার্ডটি ক্রস-ল্যাপারকে ক্ষুধার্ত না করে খাওয়াতে পারে এবং সূঁচের তাঁত ফাইবারগুলিকে অতিরিক্ত লোড না করে প্রয়োজনীয় ঘনত্বে চলতে পারে।
এখানেই সরঞ্জাম নির্বাচন একটি প্রক্রিয়া প্রশ্ন হয়ে ওঠে, কেবল একটি মেশিন প্রশ্ন নয়। একটি 200 g/m² পরিস্রাবণ জিওটেক্সটাইল একটি 500 g/m² শক্তিবৃদ্ধি অনুভূত তুলনায় শক্ত ওয়েব সমানতা প্রয়োজন হতে পারে। একটি লাইন যা উভয় গ্রেডে চলে তার জন্য সামঞ্জস্যযোগ্য খসড়া অনুপাত, সুই বোর্ডের প্যাটার্ন এবং উইন্ডিং টেনশন প্রয়োজন। চাংশু হংই ননওভেন মেশিনারি 20 বছরেরও বেশি সময় ধরে ননবোভেন উত্পাদন সরঞ্জাম সরবরাহ করেছে, যার মধ্যে রয়েছে খোলা এবং মিশ্রণ মেশিন, কার্ডিং মেশিন, ক্রস-ল্যাপার, সুই পাঞ্চিং মেশিন এবং সম্পূর্ণ সুই-পাঞ্চ করা অনুভূত এবং জিওটেক্সটাইল লাইন। আপনি বিস্তৃত পর্যালোচনা করতে পারেন অ বোনা উত্পাদন সরঞ্জাম পরিসীমা যদি আপনি একটি সম্পূর্ণ লাইনের সাথে একক মেশিনের তুলনা করেন।
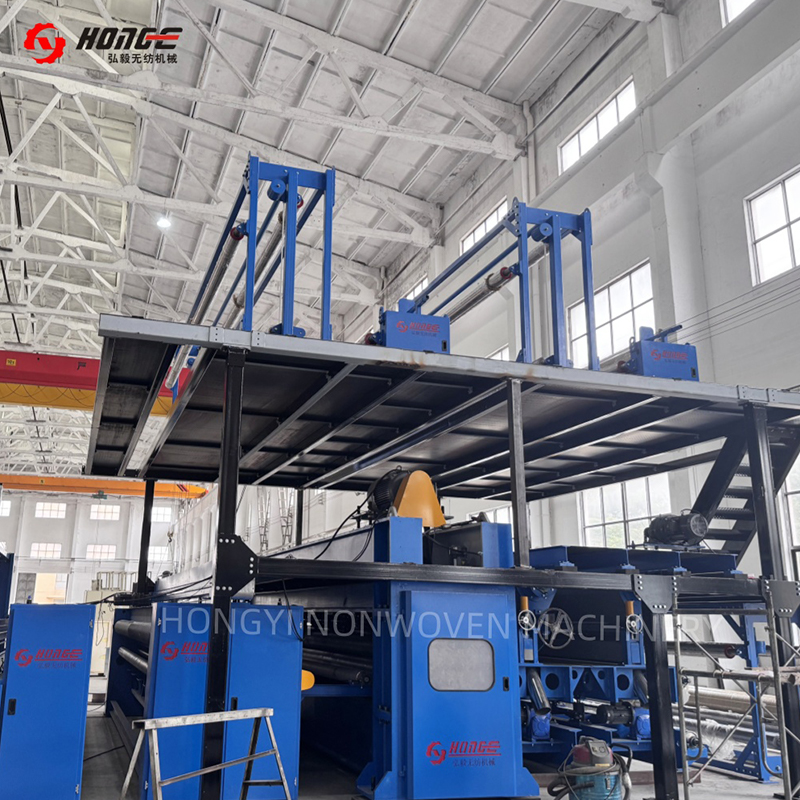 HYL নিডেল পাঞ্চিং ফেল্ট প্রোডাকশন লাইন এই সুই পাঞ্চিং অনুভূত উত্পাদন লাইনটি স্বয়ংচালিত, পরিস্রাবণ, জিওটেক্সটাইল, ইনসুলা... পণ্য দেখুন →
FAQ: কিভাবে ননবোভেন জিওটেক্সটাইল তৈরি করা হয়
ননবোভেন জিওটেক্সটাইল কি পুনর্ব্যবহৃত প্লাস্টিক থেকে তৈরি?
হ্যাঁ। পুনর্ব্যবহৃত পলিপ্রোপিলিন এবং পলিয়েস্টার ব্যবহার করা যেতে পারে, তবে ইনপুটটি অবশ্যই সাজানো এবং সামঞ্জস্যপূর্ণ হতে হবে। গলিত প্রবাহ বা ফাইবারের দৈর্ঘ্যের তারতম্য সুইডিং আচরণ এবং চূড়ান্ত শক্তি পরিবর্তন করতে পারে।
সুই-পঞ্চড এবং হিট-বন্ডেড জিওটেক্সটাইলের মধ্যে পার্থক্য কী?
সুই-পাঞ্চড জিওটেক্সটাইল যান্ত্রিক জট দ্বারা আবদ্ধ হয়, তাই এটি সাধারণত ঘন এবং আরও ছিদ্রযুক্ত হয়। তাপ-বন্ডেড জিওটেক্সটাইল তাপীয় ফিউশন ব্যবহার করে, যা বিভিন্ন পরিস্রাবণ বৈশিষ্ট্য সহ একটি পাতলা, শক্তিশালী ফ্যাব্রিক তৈরি করতে পারে।
একটি সুই পাঞ্চিং মেশিন কয়টি সূঁচ ব্যবহার করে?
একটি সুই বোর্ড হাজার হাজার সুই ধরে রাখতে পারে। গুরুত্বপূর্ণ সংখ্যাটি একা মোট গণনা নয় বরং প্রতি ইউনিট এলাকা, অনুপ্রবেশের গভীরতা এবং প্রতি মিনিটে স্ট্রোকগুলির ঘনত্ব।
একই লাইন বিভিন্ন জিওটেক্সটাইল ওজন করতে পারে?
হ্যাঁ। অপারেটররা ফাইবার ফিড রেট, ক্রস-ল্যাপার ফোল্ড কাউন্ট, সুই ঘনত্ব এবং লাইনের গতি পরিবর্তন করে। প্রতিটি পরিবর্তন প্রতি ইউনিট এলাকা, প্রসার্য, খোঁচা, এবং ব্যাপ্তিযোগ্যতা পরীক্ষার ভর দিয়ে যাচাই করা উচিত।
ননবোভেন জিওটেক্সটাইল কীভাবে তৈরি করা হয় তা একটি নীতিতে নেমে আসে: একটি অভিন্ন ফাইবার ওয়েব তৈরি করুন, তারপর এটিকে একটি স্থিতিশীল ফ্যাব্রিকে জড়িয়ে নিন। ফাইবার নির্বাচন রাসায়নিক এবং UV বেসলাইন সেট করে। কার্ডিং এবং ক্রস-ল্যাপিং ওজন এবং সমানতা সেট করে। সুই পাঞ্চিং শক্তি এবং ছিদ্র গঠন সেট করে। ফিনিশিং এবং উইন্ডিং ইনস্টলেশনের মাধ্যমে সেই বৈশিষ্ট্যগুলিকে রক্ষা করে। আপনি যদি একটি জিওটেক্সটাইল লাইন নির্দিষ্ট করে থাকেন, তবে প্রতিটি পর্যায়ে প্রক্রিয়া উইন্ডোর তুলনা করুন, শুধু মেশিনের নেমপ্লেট নয়।


