

একটি মাঝারি আকারের মিলের একটি সুই-পঞ্চড জিওটেক্সটাইল লাইন একটি নিয়মিত রক্ষণাবেক্ষণ বন্ধের পরে হালকা এবং গাঢ় স্ট্রাইপ সহ রোল উত্পাদন শুরু করে। রেসিপি অপরিবর্তিত ছিল, কার্ড সেটিংস অস্পর্শ ছিল, এবং সুই তাঁতের কোন ত্রুটি দেখায়নি। প্ল্যান্ট ম্যানেজার প্রথমে কার্ডটিকে সন্দেহ করেছিলেন, কিন্তু আসল দোষটি ছিল 20 মিটার আপস্ট্রিম: ব্লেন্ডিং চেম্বারটি তার লেয়ারিং চক্রের চেয়ে দ্রুত খালি হয়ে যাচ্ছিল, তাই ওয়েবটি তাজা, খারাপ গড় ফাইবার দ্বারা খাওয়ানো হচ্ছিল। স্বাভাবিক আউটপুট পুনরুদ্ধার করতে এটি একটি সম্পূর্ণ শিফট এবং তিনটি ডাউনগ্রেড রোল নিয়েছে।
ফাইবার মিক্সিং একটি একক ত্রুটি হিসাবে সমাপ্ত ফ্যাব্রিক দেখায় না. এটি অস্পষ্ট রেখা, বর্ডারলাইন প্রসার্য পরীক্ষা, ছায়ার পার্থক্য এবং ব্যয়বহুল বন্ডিং ফাইবারগুলির অপ্রত্যাশিত ব্যবহার হিসাবে দেখায়। সমাধানটি কীভাবে মিশ্রণ কাজ করে, কীভাবে এটি পরিমাপ করা যায় এবং কোন সরঞ্জামের পছন্দগুলি আসলে এটিকে উন্নত করে তা বোঝার মাধ্যমে শুরু হয়। এই নির্দেশিকাটি ঠিক এটিই কভার করে, ব্যবহারিক চেক সহ আপনি নিজের লাইনে ব্যবহার করতে পারেন।
কেন ফাইবার মিশ্রণ অ বোনা গুণমান নির্ধারণ করে
কার্ডে প্রবেশ করা ফাইবার মিশ্রণের অভিন্নতা হল ওয়াইন্ডার ছেড়ে যাওয়া ফ্যাব্রিকের অভিন্নতার সবচেয়ে শক্তিশালী ভবিষ্যদ্বাণী। পরে যা কিছু ঘটে, কার্ডিং, ল্যাপিং, নিডলিং বা তাপীয় বন্ধন, শুধুমাত্র এটি প্রাপ্ত ফাইবারগুলিকে পুনরায় সাজাতে পারে; এই পদক্ষেপগুলির কোনটি একটি ভুল অনুপাত সংশোধন করতে পারে না।
দুর্বল মিশ্রণের তিনটি পরিণতি সরাসরি চূড়ান্ত ফ্যাব্রিকে প্রদর্শিত হয়:
- রঙের সামঞ্জস্য। রঙিন ননবোভেনগুলিতে, রঙ্গক বহনকারী ফাইবারগুলি প্রায়শই মিশ্রণের মাত্র 2 থেকে 5 শতাংশ তৈরি করে। রোলগুলির মধ্যে একটি দৃশ্যমান ছায়া পার্থক্য তৈরি করতে, বিশেষ করে হালকা এবং প্যাস্টেল রঙে এক শতাংশ পয়েন্টের একটি স্থানান্তর যথেষ্ট।
- বন্ধন গুণমান। থার্মাল-বন্ডেড ওয়াডিং-এ, কম-গলিত পলিয়েস্টার ফাইবার অবশ্যই একই অনুপাতে ওয়েবের প্রতিটি অংশে পৌঁছাতে হবে। স্থানীয় ওভারডোজ কঠিন, চকচকে দাগ তৈরি করে; স্থানীয় আন্ডারডোজ তাপ চিকিত্সার সময় ধসে যায় এমন এলাকা ছেড়ে দেয়।
- যান্ত্রিক অভিন্নতা। প্রসার্য শক্তি, প্রসারণ এবং পৃষ্ঠের ঘনত্ব সবই মিশ্রণের অনুপাত অনুসরণ করে। যখন মিক্স সিভি চলে যায়, পরীক্ষার ফলাফল গ্রাহকের কাছে রক্ষা করা কঠিন হয়ে পড়ে।
এই কারণেই অভিজ্ঞ লাইন ম্যানেজাররা লাইনের শুরুতে মিশ্রিত অনুপাতের বৈচিত্র দেখেন, কেবল উইন্ডারে ফ্যাব্রিক নয়। প্রতিটি প্রক্রিয়া পর্যায়ে প্রভাব কল্পনা করার একটি সহজ উপায় লক্ষ্য থেকে মিশ্রণ অনুপাত বিচ্যুতি ট্র্যাক করা হয়; নীচের চার্টটি সাধারণ মিল অনুশীলনের উপর ভিত্তি করে একটি দৃষ্টান্তমূলক উদাহরণ দেখায়।
চিত্র 1. কীভাবে মিশ্রণের অনুপাতের বিচ্যুতি লাইনের মধ্য দিয়ে সংকুচিত হয় (দৃষ্টান্তমূলক উদাহরণ; নিম্ন আরও সঠিক)
মিশ্রণ এবং মিশ্রন: দুটি পদ, একটি লক্ষ্য
টেক্সটাইল পরিভাষায়, মিক্সিং বলতে সাধারণত একই ধরনের কিন্তু ভিন্ন গ্রেডের ফাইবারকে একত্রিত করা বোঝায়, উদাহরণস্বরূপ ভিন্ন ভিন্ন ডিনিয়ারের দুটি পলিয়েস্টার স্ট্যাপল, বা একই কাঁচামালের দুটি উৎপাদন প্রচুর। ব্লেন্ডিং মানে বিভিন্ন ধরনের ফাইবারকে একত্রিত করা, যেমন পলিয়েস্টারকে ভিসকোসের সাথে বা পলিপ্রোপিলিন কম-গলিত বন্ধন ফাইবারের সাথে। একটি ননবোভেন প্ল্যান্টে, লাইন উভয়ই করে, প্রায়শই একই সরঞ্জামের ট্রেনে।
পার্থক্য একাডেমিক নয়। এটি প্রভাবিত করে আপনি কীভাবে বেল লেডাউন সেট আপ করেন, কোন মিটারিং ডিভাইসগুলি আপনার প্রয়োজন এবং আপনি মেশিন সরবরাহকারীর কাছ থেকে কোন স্তরের পুনরাবৃত্তিযোগ্যতার অনুরোধ করেন। যদি আপনার পণ্যকে একটি কঠোর নিম্ন-গলে যাওয়া ফাইবার সামগ্রী পূরণ করতে হয়, উদাহরণস্বরূপ, মিশ্রণের নির্ভুলতার প্রয়োজনীয়তা অনেক বেশি কঠোর হবে যদি আপনাকে একই পলিমারের দুটি গ্রেড গড় করতে হয়।
এই পদক্ষেপের পিছনে যন্ত্রপাতি যদি আপনার কাছে নতুন হয়, তাহলে এই ওভারভিউ কিভাবে একটি ফাইবার মিশ্রণ মেশিন কাজ করে সরল ভাষায় সরঞ্জামের ক্রম ব্যাখ্যা করে।
কীভাবে ফাইবার মিক্সিং একটি সাধারণ ননবোভেন লাইনে কাজ করে
ফাইবার মিক্সিং বেল থেকে শুরু হয় এবং কার্ড ফিডে শেষ হয়। পাঁচটি পর্যায় জড়িত, এবং প্রতিটির চূড়ান্ত অভিন্নতার উপর একটি পরিমাপযোগ্য প্রভাব রয়েছে। নীচের ক্রমটি স্টেপল-ফাইবার লাইনগুলির জন্য সাধারণ যা সুই-পাঞ্চড অনুভূত, তাপ-বন্ডেড ওয়াডিং বা এয়ারলাইড পণ্য তৈরি করে।
| মঞ্চ | এই পর্যায়ে কি হয় | মেশানো মানের উপর প্রধান প্রভাব |
|---|---|---|
| বেল খোলা | সংকুচিত বেলগুলি অতিরিক্ত ফাইবার ক্ষতি ছাড়াই আলগা টুফ্টগুলিতে ভেঙে যায়। | সামঞ্জস্যপূর্ণ টিউফ্ট আকার বড় ক্লাম্পগুলিকে পরবর্তী পর্যায়ে প্রবেশ করতে বাধা দেয়। |
| প্রাক জরিমানা খোলার | Tufts আরো হ্রাস করা হয় এবং ভারী অমেধ্য পৃথক করা যেতে পারে. | ছোট টুফ্টগুলি আরও সুনির্দিষ্ট মিটারিং এবং দ্রুত মিশ্রণের অনুমতি দেয়। |
| ওজন করা and metering | প্রতিটি উপাদান একটি ওজন বেল্ট বা ওজন প্যান দ্বারা একটি নিয়ন্ত্রিত হারে খাওয়ানো হয়. | মিশ্রণের অনুপাতের নির্ভুলতা প্রায় সম্পূর্ণভাবে এই পর্যায়ে নির্ভর করে। |
| ব্লেন্ডিং চেম্বার | স্তরযুক্ত ফাইবার সংরক্ষিত হয় এবং উল্লম্বভাবে প্রত্যাহার করা হয় যাতে স্বল্প-মেয়াদী তারতম্য গড় হয়। | গড় সময় খোলার লাইন থেকে ওঠানামা মসৃণ করে। |
| পরিবাহিত করা এবং খাওয়ানো | খোলা এবং মিশ্রিত ফাইবার একটি স্থিতিশীল ঘনত্বে কার্ড বা ওয়েব পূর্বে পরিবহন করা হয়। | স্থিতিশীল ফিডের ঘনত্ব কার্ডটিকে ঢেউ এবং অনাহার থেকে রক্ষা করে। |
সূক্ষ্ম খোলার পর্যায়ে, খোলার ডিগ্রি সরাসরি ব্লেন্ডার কী অর্জন করতে পারে তার সীমা নির্ধারণ করে। ক HYKS প্রি-ফাইন ওপেনার পছন্দ করা হয় যখন বেল ওপেনার একাই টুফ্ট ছেড়ে দেয় যেগুলি ওজনে এখনও কয়েক গ্রাম; আধুনিক লাইনে, এই মুহুর্তে টিউফ্ট আকার হ্রাস করা আপনার করা সবচেয়ে সস্তা মানের আপগ্রেডগুলির মধ্যে একটি।
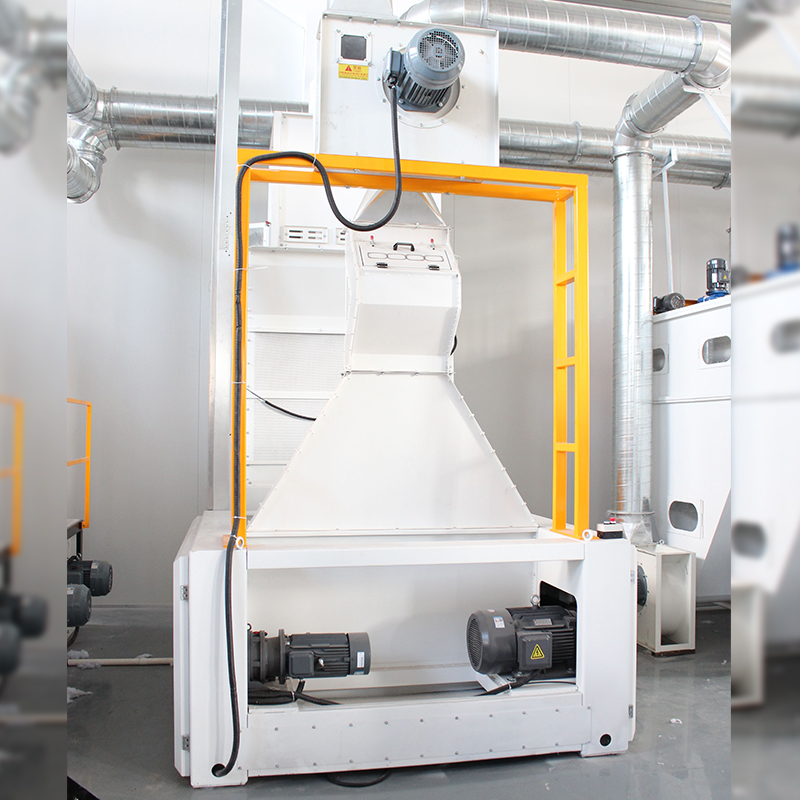 প্রি এবং ফাইন ওপেনার মেশিন সরবরাহকারী এবং পাইকারি | হংগি Changshu Hongyi Nonwoven Machinery Co., Ltd. হল একটি চীন প্রাক ওপেনার এবং ফাইন ওপেনার মেশিন সরবরাহকারী এবং প্রস্তুতকারক। মডুলার, সিই প্রত্যয়িত, ... পণ্য দেখুন →
ব্লেন্ডার নিজেই বিভিন্ন রূপ নিতে পারে। সুই-পঞ্চড এবং থার্মাল-বন্ডেড লাইনে, ক বড় চেম্বার ব্লেন্ডার ফাইবারকে উল্লম্ব স্তরে সঞ্চয় করে এবং একটি স্পাইকড জালি বা ড্রাম দ্বারা নিচ থেকে প্রত্যাহার করে। উল্লম্ব কাট গড় পরিবর্তনগুলি বের করে যা চেম্বারটি পূরণ করতে যে মিনিট সময় লেগেছিল। যখন রেসিপিটিতে একটি প্রভাবশালী উপাদান থাকে তখন মিশ্রণটি স্থিতিশীল করার এটি সবচেয়ে নির্ভরযোগ্য উপায়।
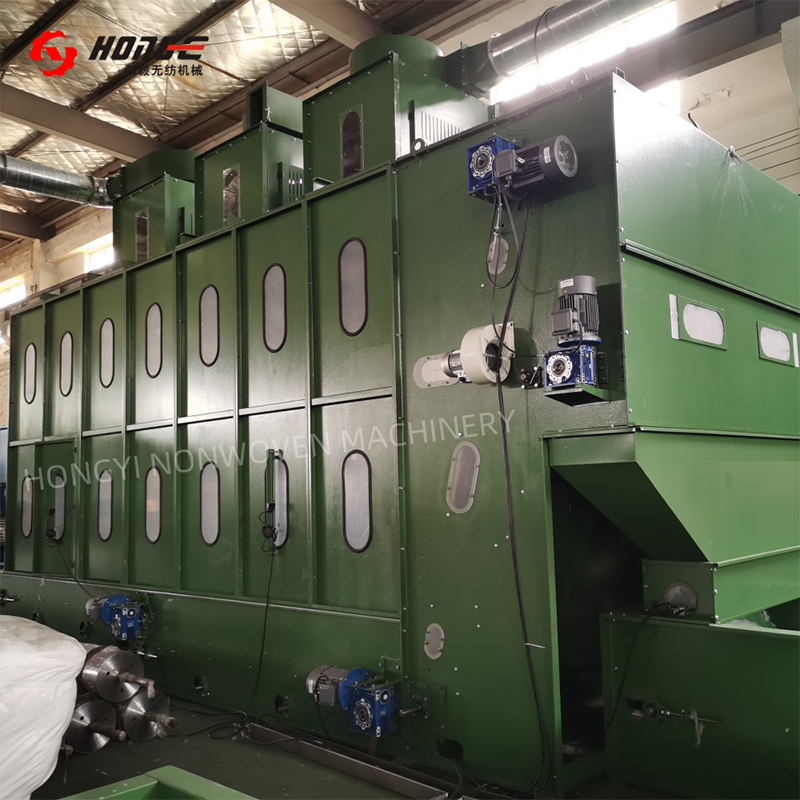 ননবোভেন বিগ চেম্বার ব্লেন্ডার মেশিন সরবরাহকারী | হংগি Changshu Hongyi Nonwoven Machinery Co., Ltd. হল একটি চীন ননওভেন বিগ চেম্বার ব্লেন্ডার মেশিন সরবরাহকারী এবং প্রস্তুতকারক। 15–37m³, CE শংসাপত্র... পণ্য দেখুন →
আপনি মিশ্রণ যথেষ্ট ভাল প্রমাণ করতে পারেন?
মিশ্রণের মাত্রা সর্বদা পরিবর্তন দ্বারা পরিমাপ করা হয়, গড় দ্বারা নয়। একটি লাইন এক ঘন্টার মধ্যে লক্ষ্য মিশ্রণের অনুপাতকে আঘাত করতে পারে এবং এখনও খারাপ ফ্যাব্রিক তৈরি করতে পারে কারণ মিশ্রণটি গড়ে সঠিক ছিল কিন্তু প্রতি দুই মিনিটের উইন্ডোতে অসম। এই কারণেই মূল মেট্রিক হল সংমিশ্রণ অনুপাতের প্রকরণের সহগ (CV), আদর্শভাবে ছোট ওয়েব দৈর্ঘ্যের উপর পরিমাপ করা হয়।
অনুশীলনে, মিলগুলি চারটি স্তরের চেকিং ব্যবহার করে:
| পদ্ধতি | এটা কি পরিমাপ | সাধারণ গ্রহণযোগ্যতা স্তর |
|---|---|---|
| ভিজ্যুয়াল ওয়েব পরিদর্শন | রেখা, ছায়ার দাগ, গুটি | স্ট্যান্ডার্ড আলোর অধীনে কোন দৃশ্যমান রেখা বা রঙের সমষ্টি নেই |
| বেল লেডাউন এবং ওজন রেকর্ড | দীর্ঘমেয়াদী অনুপাত নির্ভুলতা | প্রতি শিফটে লক্ষ্যের /-1.5% এর মধ্যে প্রধান উপাদান |
| পরীক্ষাগার মিশ্রণ বিশ্লেষণ | ওজন দ্বারা প্রকৃত ফাইবার সামগ্রী | প্রতিটি উপাদানের জন্য রেসিপির /-2% এর মধ্যে |
| অন-লাইন সেন্সর (NIR, রঙ) | ওয়েব জুড়ে স্বল্পমেয়াদী ভিন্নতা | 100 মিটারের বেশি ফ্যাব্রিকের 3% বা তার কম সিভি |
আপনি যখন একটি নতুন মিক্সিং লাইন মূল্যায়ন করেন, তখন সরবরাহকারীকে CV ডেটার জন্য জিজ্ঞাসা করুন, শুধুমাত্র ক্ষমতার পরিসংখ্যান নয়। এছাড়াও একটি পরীক্ষা চালানোর জন্য জিজ্ঞাসা করুন যা বাস্তবসম্মত সবচেয়ে খারাপ ক্ষেত্রে অনুকরণ করে, যেমন একটি অন্ধকার থেকে হালকা রঙে পরিবর্তন করা, কারণ ব্লেন্ডারের পরিস্কার আচরণ তার স্থির-স্থিতি নির্ভুলতার মতোই গুরুত্বপূর্ণ। এটি একটি সাধারণ সংগ্রহের ফাঁদ, এবং এটি উত্পাদনের তুলনায় গ্রহণযোগ্যতা পরীক্ষার সময় আবিষ্কার করা সস্তা।
কেন মিশ্রণ এখনও উত্পাদন ব্যর্থ হয়
এমনকি ভাল-পরিকল্পিত লাইনগুলি মিশ্রণের গুণমান হারায়। অ বোনা উদ্ভিদের ক্ষেত্রের অভিজ্ঞতা পুনরাবৃত্তিযোগ্য কারণগুলির একটি ছোট সেট নির্দেশ করে। সাধারণ সমস্যা সমাধানের ক্ষেত্রে প্রতিটি কারণের আনুমানিক ভাগ নীচে দেখানো হয়েছে; শতাংশগুলি দৃষ্টান্তমূলক, সাধারণত প্রকাশিত স্ট্যান্ডার্ডের পরিবর্তে পরিষেবা রেকর্ডে দেখা বিতরণের উপর ভিত্তি করে।
- অপর্যাপ্ত খোলা (35%)
- ওজন করা errors (25%)
- সংক্ষিপ্ত মিশ্রণ সময় (20%)
- দুর্বল বেল লেডাউন (12%)
- বিল্ড আপ এবং পরিধান (8%)
- অপর্যাপ্ত খোলার। যখন বেল ওপেনিং বা সূক্ষ্ম ওপেনিং উচ্চ থ্রুপুটে ক্ষুধার্ত হয়, তখন ব্লেন্ডারটি খুব বড় টুফ্টগুলি গ্রহণ করে এবং কোনও ব্লেন্ডার অসম বিল্ডিং ব্লক থেকে একটি অভিন্ন মিশ্রণ তৈরি করতে পারে না।
- ওজন করা and metering errors. ড্রিফটিং স্কেল, ব্লক করা ফাইবার চুট, এবং বায়ুসংক্রান্ত কনভেয়িং যা মিটারিং ডিভাইসের বিরুদ্ধে ফাইবারকে চাপ দেয় সবই ওজন সংকেতকে বিকৃত করে। এই ত্রুটিগুলি মাঝে মাঝে হতে থাকে, যা একটি ধ্রুবক অফসেটের চেয়ে তাদের সনাক্ত করা কঠিন করে তোলে।
- সংক্ষিপ্ত মিশ্রণ সময়। অপারেটররা থ্রুপুট বাড়ায় এবং ধীরে ধীরে চেম্বার ফিল সাইকেল কমিয়ে দেয় যতক্ষণ না পণ্যের রেখা দেখা শুরু হয়। সমাধান হল প্রস্তুতকারকের প্রস্তাবিত উইন্ডোর মধ্যে ব্লেন্ডারের ভিতরে পরিমাপ করা বাসস্থানের সময় রাখা।
- দরিদ্র বেল লেডাউন. প্রাকৃতিক ফাইবার প্রচুর পরিমাণে সূক্ষ্মতা, দৈর্ঘ্য এবং আর্দ্রতার মধ্যে ভিন্ন; যদি লেডাউন প্ল্যান সেই পার্থক্যগুলিকে সমানভাবে ছড়িয়ে না দেয়, তাহলে স্বল্প-মেয়াদী অনুপাতের তারতম্য দেখা যায়।
- বিল্ড আপ এবং পরিধান. নালী কোণে এবং জীর্ণ জালিতে ফাইবার জমে অবশেষে স্লব হিসাবে ছেড়ে যায়, ওয়েবে স্থানীয় ক্লম্প তৈরি করে।
আপনি মিশ্রণ সরঞ্জাম কেনার আগে কি পরীক্ষা করা উচিত
মিশ্রণ সরঞ্জাম খুব কমই একটি একক মেশিন হিসাবে কেনা হয়; এটি একটি লাইনের অংশ হিসাবে কেনা হয়, এবং পছন্দটি চূড়ান্ত ফ্যাব্রিকের প্রয়োজনীয়তার বিরুদ্ধে করতে হবে। চেকলিস্টে এই পয়েন্টগুলি রাখুন:
- উপাদান সংখ্যা এবং অনুপাত পরিসীমা. স্থিতিশীল অনুপাত সহ একটি দুই-উপাদান লাইন একটি সাধারণ চেম্বার ব্যবহার করতে পারে; একটি লাইন যা ঘন ঘন রেসিপি পরিবর্তন করে তার জন্য আরও নমনীয় মিটারিং এবং দ্রুত শুদ্ধকরণ প্রয়োজন।
- ফাইবার ফর্ম। স্ট্যাপল দৈর্ঘ্য, ডিনার, ক্রিম্প এবং বাল্ক ঘনত্ব পরিবর্তন করে যে কীভাবে টাফ্টগুলি খোলে এবং কীভাবে তারা নালীগুলির মধ্য দিয়ে প্রবাহিত হয়। একটি 6-ডিনিয়ার পলিয়েস্টার স্ট্যাপলের উপযুক্ত একটি মেশিন একটি উচ্চ-লফ্ট, কম-ঘনত্বের ফাইবারের সাথে ভিন্নভাবে আচরণ করতে পারে।
- থ্রুপুট। ব্লেন্ডারের ভলিউম অবশ্যই লাইনের গতির সাথে মেলে। বেশিরভাগ ব্লেন্ডিং চেম্বার 10 থেকে 30 মিনিটের বসবাসের জন্য ডিজাইন করা হয়েছে; যদি একজন সরবরাহকারী অনেক কম উদ্ধৃতি দেয়, তাহলে সম্পূর্ণ থ্রুপুটে প্রত্যাশিত সিভির জন্য জিজ্ঞাসা করুন।
- অটোমেশন এবং ডেটা। ওজন বেল্ট, ফ্রিকোয়েন্সি ড্রাইভ এবং পিএলসি রেসিপিগুলি একটি যান্ত্রিক ব্লেন্ডারকে একটি পুনরাবৃত্তিযোগ্য প্রক্রিয়া সরঞ্জামে রূপান্তর করে।
- পরিচ্ছন্নতা। রঙ পরিবর্তনের সময় মসৃণ অভ্যন্তরীণ পৃষ্ঠ, অ্যাক্সেসযোগ্য পরিষ্কারের দরজা এবং চেম্বারটি দ্রুত পরিষ্কার করার ক্ষমতার উপর নির্ভর করে।
দুই বা তিনটি উপাদানের অবিচ্ছিন্ন মিশ্রণের জন্য, একটি উত্সর্গীকৃত ফাইবার মিক্সিং মেশিন সক্রিয় মিশ্রণ উপাদানগুলির সাথে একটি ওজনযুক্ত বা ভলিউম্যাট্রিক ফিডকে একত্রিত করে, তাই কার্ডের দিকে যাওয়ার সাথে সাথে মিশ্রণটি একজাত হয়। এই কনফিগারেশনটি এমন লাইনগুলির জন্য উপযুক্ত যা একটি কমপ্যাক্ট ফুটপ্রিন্টে একটি স্থিতিশীল মিশ্রণের প্রয়োজন।
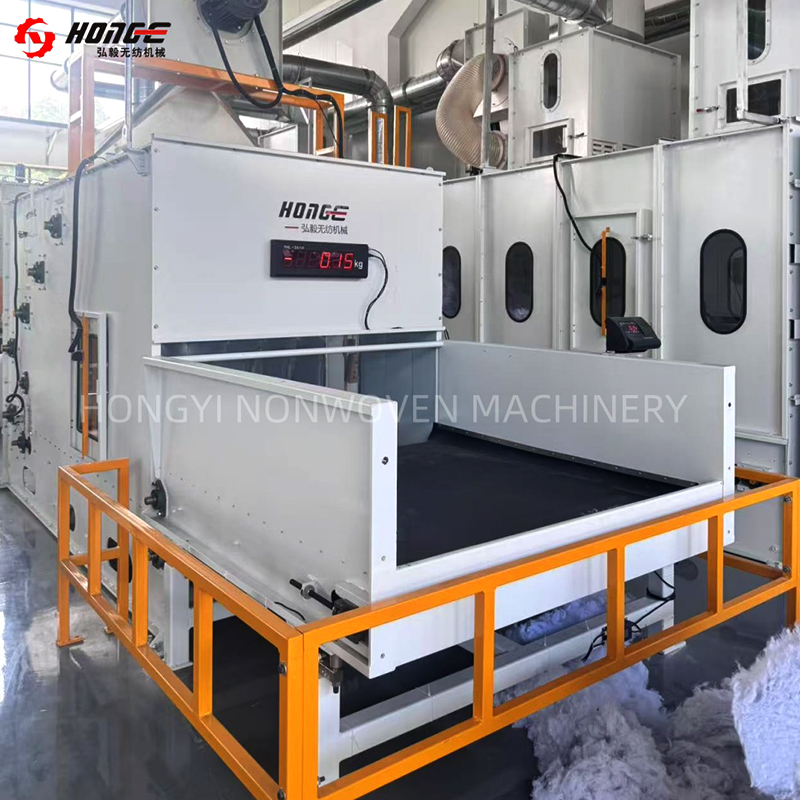 ফাইবার ব্লেন্ডিং মেশিন সরবরাহকারী ও রপ্তানিকারক | হংগি Changshu Hongyi Nonwoven Machinery Co., Ltd. হল একটি চায়না ফাইবার ব্লেন্ডিং মেশিন সরবরাহকারী এবং প্রস্তুতকারক। আনুপাতিক ওজন, সিই শংসাপত্র... পণ্য দেখুন →
মেশিনের বাইরেও, সরবরাহকারীকে মূল্যায়ন করুন। 20 বছরের বেশি ননওভেন মেশিনারি অভিজ্ঞতা এবং বিদেশে একাধিক ইনস্টলেশন সহ একজন প্রস্তুতকারক কমিশনিংয়ের সময় প্রক্রিয়া সুপারিশ, রেফারেন্স লাইন এবং খুচরা যন্ত্রাংশ দিয়ে আপনাকে সমর্থন করার সম্ভাবনা বেশি। নিকটতম রেফারেন্স ইনস্টলেশনের জন্য জিজ্ঞাসা করুন যা আপনার অনুরূপ একটি পণ্য চালায়, এবং মিশ্রিত সিভি পরীক্ষা করে দেখুন যা আপনি সম্পূর্ণ থ্রুপুটে আশা করতে পারেন।
ফাইবার মিক্সিং সম্পর্কিত প্রায়শ জিজ্ঞাস্য প্রশ্নাবলী
একটি ফাইবার মিক্সিং মেশিন এবং একটি বড় চেম্বার ব্লেন্ডারের মধ্যে পার্থক্য কী?
একটি বড় চেম্বার ব্লেন্ডার একটি ব্যাচের মতো চক্রে কাজ করে: এটি উল্লম্ব স্তরগুলি তৈরি করে এবং তারপরে সেগুলিকে কেটে দেয়, কয়েক মিনিটের মধ্যে তারতম্যের গড়। একটি ফাইবার মিক্সিং মেশিন একটি একক পাসে অবিচ্ছিন্নভাবে মিশ্রিত হয়, মিশ্রণ উপাদান বা বায়ু প্রবাহ ব্যবহার করে এবং সাধারণত ওজন বিভাগের পরে স্থাপন করা হয়। অনেক লাইন উভয়ই ব্যবহার করে: একটি গড় জন্য, একটি চূড়ান্ত সমজাতকরণের জন্য।
ব্লেন্ডারে কতটা বাস করার সময় যথেষ্ট?
এটি উপাদানগুলির সংখ্যা এবং সহনীয় সিভির উপর নির্ভর করে, তবে 10 থেকে 30 মিনিট প্রধান ননওভেন লাইনের জন্য একটি সাধারণ ডিজাইনের পরিসর। চেম্বার যদি সর্বোচ্চ থ্রুপুটে 10 মিনিটেরও কম সময় দেয়, তাহলে ডিজাইনটি গ্রহণ করার আগে মিশ্রিত সিভি পরীক্ষা করুন।
পুনর্ব্যবহৃত ফাইবার একই সরঞ্জামে মিশ্রিত করা যেতে পারে?
হ্যাঁ, কিন্তু পুনর্ব্যবহৃত ফাইবারগুলিকে ব্লেন্ডারে প্রবেশ করার আগে অতিরিক্ত খোলার প্রয়োজন হয় কারণ তারা আটকে থাকে এবং এতে শক্ত কণা থাকতে পারে। একটি প্রি-ফাইন ওপেনার আপস্ট্রিম ক্লাম্পের ঝুঁকি কমায় এবং মিটারিং ডিভাইসগুলিকে রক্ষা করে। পুনর্ব্যবহৃত সামগ্রীর মিশ্রণের অনুপাতও পর্যবেক্ষণ করা উচিত, যেহেতু এর বাল্ক ঘনত্ব ভার্জিন ফাইবারের চেয়ে বেশি পরিবর্তিত হয়।
রঙ পরিবর্তনের পরেই কেন রেখা দেখা যায়?
পূর্ববর্তী রেসিপি থেকে অবশিষ্ট ফাইবার নালী, চেম্বারের কোণে এবং জালির পৃষ্ঠে থেকে যায়। পরবর্তী রেসিপি সময় এটি ধীরে ধীরে মুক্তি এবং streaks হিসাবে প্রদর্শিত হবে. যে লাইনগুলি ঘন ঘন রঙ পরিবর্তন করে সেগুলিকে মসৃণ নালী অভ্যন্তর, দ্রুত পরিষ্কার করার চেম্বার এবং অ্যাক্সেসযোগ্য পরিষ্কারের দরজা দিয়ে ডিজাইন করা উচিত।
ফাইবার মিক্সিং একটি ননবোভেন লাইনের সবচেয়ে জটিল অংশ নয়, তবে এটি সেই অংশ যা নির্ধারণ করে যে বাকি লাইনটি তার প্রকৃত সম্ভাবনায় চলতে পারে কিনা। যখন পরবর্তী মানের সমস্যা প্রদর্শিত হবে, প্রথমে মিশ্রণটি পরীক্ষা করুন। লাইনের বেল প্রান্তটি সাধারণত আপনাকে বলবে যে উইন্ডার এন্ডটি কী উত্পাদন করতে চলেছে৷৷


