

আপনার টার্গেট যদি হয় 500 g/m² সুই-পঞ্চড জিওটেক্সটাইল, তাহলে 80 g/m² ওয়াডিংয়ের জন্য নির্মিত একটি তাপ-বন্ডেড লাইন এটি অর্থনৈতিকভাবে তৈরি করবে না। ফিনিশড প্রোডাক্ট থেকে ননবোভেন ফ্যাব্রিক উৎপাদন প্রক্রিয়া বেছে নিন: ফাইবারের ধরন, ওজন, প্রস্থ, বন্ধন পদ্ধতি, গতি এবং গুণমানের সহনশীলতা। প্রথমে মেশিনের দাম তুলনা করা সাধারণ ভুল। একটি নিরাপদ ক্রম হল: ফ্যাব্রিক স্পেসিফিকেশন সংজ্ঞায়িত করুন, প্রক্রিয়া রুটের সাথে মিল করুন, লাইনের আকার দিন, তারপর উদ্ধৃতি অনুরোধ করুন।
এই নির্দেশিকাটি সুই-পাঞ্চ, থার্মাল-বন্ডেড, এয়ারলাইড এবং স্পুনবন্ড রুট কভার করে। এটি দেখায় যেখানে খরচ এবং ঝুঁকি সাধারণত দেখা যায়। আপনি যদি ইতিমধ্যে আপনার শেষ ব্যবহার জানেন তবে তুলনা টেবিল দিয়ে শুরু করুন।
সমাপ্ত ফ্যাব্রিক স্পেসিফিকেশন দিয়ে শুরু করুন
ছয়টি সংখ্যা লিখুন: ফাইবারের ধরন, মিশ্রণের অনুপাত, লক্ষ্য ওজন (g/m²), প্রস্থ (মিমি), লাইনের গতি (মি/মিনিট), এবং বন্ধন পদ্ধতি। জটিল সহনশীলতা যোগ করুন: বেধ, মেশিনে প্রসার্য শক্তি এবং ক্রস দিক, প্রসারণ, বায়ু ব্যাপ্তিযোগ্যতা, এবং সংকোচন। একটি জিওটেক্সটাইল 10% ওজনের বৈচিত্র গ্রহণ করতে পারে; একটি মেডিকেল মোছা বা স্বয়ংচালিত ট্রিম নাও হতে পারে।
উপসংহার: কঠোরতম সমালোচনামূলক স্পেসিফিকেশন পূরণ করে এমন প্রক্রিয়া নির্বাচন করুন। যদি ক্রস-ডিরেকশন টেনসিল ক্রিটিক্যাল হয়, ক্রস ল্যাপিং এবং সূচের ঘনত্ব সর্বোচ্চ গতির চেয়ে বেশি গুরুত্বপূর্ণ। যদি কোমলতা এবং বাল্ক সমালোচনামূলক হয়, তাপীয় বন্ধন ভারী সূঁচকে হারাতে পারে।
প্রধান ননবোভেন প্রক্রিয়া রুট তুলনা করুন
আপনার পণ্যে পৌঁছাতে পারে না এমন রুটগুলি দূর করতে এই টেবিলটি ব্যবহার করুন। এটি একটি ফিল্টার, একটি মেশিনের উদ্ধৃতি নয়।
| প্রক্রিয়া রুট | সাধারণ ফাইবার | ওয়েব গঠন | বন্ধন পদ্ধতি | সাধারণ পণ্য | প্রধান সীমাবদ্ধতা |
|---|---|---|---|---|---|
| কার্ডেড সুই-ঘুষি | পিইটি, পিপি, উল, পাট, পুনর্ব্যবহৃত তন্তু | কার্ডিং এবং ক্রস ল্যাপিং | যান্ত্রিক সুই খোঁচা | জিওটেক্সটাইল, অনুভূত, কার্পেট ব্যাকিং, স্বয়ংচালিত ছাঁটা, কাপড় পরিষ্কার করা | ভারী সূঁচ স্নিগ্ধতা এবং বায়ু ব্যাপ্তিযোগ্যতা কমাতে পারে |
| তাপ বন্ধন | দ্বি-উপাদান PET/PP, মিশ্রিত ফাইবার | কার্ডিং এবং ক্রস ল্যাপিং | হট এয়ার ওভেন বা ক্যালেন্ডার | ওয়াডিং, প্যাডিং, ইনসুলেশন, হাইজিন লেয়ার | ফাইবার একটি তাপ বাইন্ডার উপাদান থাকতে হবে |
| এয়ারলাইড | সজ্জা, ছোট ফাইবার, পুনর্ব্যবহৃত বর্জ্য | বায়ু গঠন | ল্যাটেক্স, থার্মাল, বা সুই পাঞ্চ | বর্জ্য অনুভূত, শোষক প্যাড, পরিস্রাবণ | বায়ুপ্রবাহ এবং ধুলো নিয়ন্ত্রণ জটিলতা যোগ করে |
| স্পুনবন্ড বা মেল্টব্লোন | পলিমার চিপ, প্রধানত পিপি | সরাসরি এক্সট্রুশন | থার্মাল ক্যালেন্ডার বা স্ব-বন্ধন | মেডিকেল ফ্যাব্রিক, স্বাস্থ্যবিধি, পরিস্রাবণ | পলিমার-গ্রেড নির্ভরতা এবং উচ্চ মূলধন প্রবেশ |
যদি আপনার পণ্যটি রাস্তা, আসবাবপত্র বা গাড়ির জন্য টেকসই অনুভূত হয় তবে সুই-পাঞ্চ সাধারণত পরীক্ষা করার প্রথম পথ। আপনার পণ্য বিছানা বা পোশাক জন্য নরম wadding হয়, তাপ বন্ধন একটি ঘনিষ্ঠ চেহারা প্রাপ্য. আপনি যদি পুনর্ব্যবহৃত বা বর্জ্য ফাইবারগুলি প্রক্রিয়া করেন, তাহলে এয়ারলাইড ফাইবার-দৈর্ঘ্যের চাহিদা কমাতে পারে, তবে এর জন্য শক্তিশালী ধুলো এবং বায়ুপ্রবাহ নিয়ন্ত্রণ প্রয়োজন।
প্রক্রিয়ার সাথে ফাইবার প্রস্তুতি ম্যাচ করুন
ফাইবার পছন্দ সিদ্ধান্ত নেয় ওয়েব গঠনের আগে লাইনটি কি করতে হবে। ভাঙ্গন এড়াতে দীর্ঘ প্রধান তন্তুগুলির মৃদু খোলার এবং মিশ্রন প্রয়োজন। সংক্ষিপ্ত এবং পুনর্ব্যবহৃত তন্তুগুলির আরও আক্রমণাত্মক খোলার প্রয়োজন। যদি মিশ্রণের অনুপাত 2-3% এর বেশি হয়, ওজন এবং শক্তি প্রবাহিত হয়। ফাইবার প্রস্তুতি পুরো প্রক্রিয়ার স্থিতিশীলতা সেট করে।
একটি বড় চেম্বার ব্লেন্ডার ব্যাচে একাধিক ফাইবার মিশ্রিত করে; একটি ফাইবার মিক্সিং মেশিন কার্ড করার আগে অনুপাতকে মসৃণ করে। পটভূমির জন্য, এই নির্দেশিকা পড়ুন nonwoven বড় চেম্বার ব্লেন্ডার মেশিন .
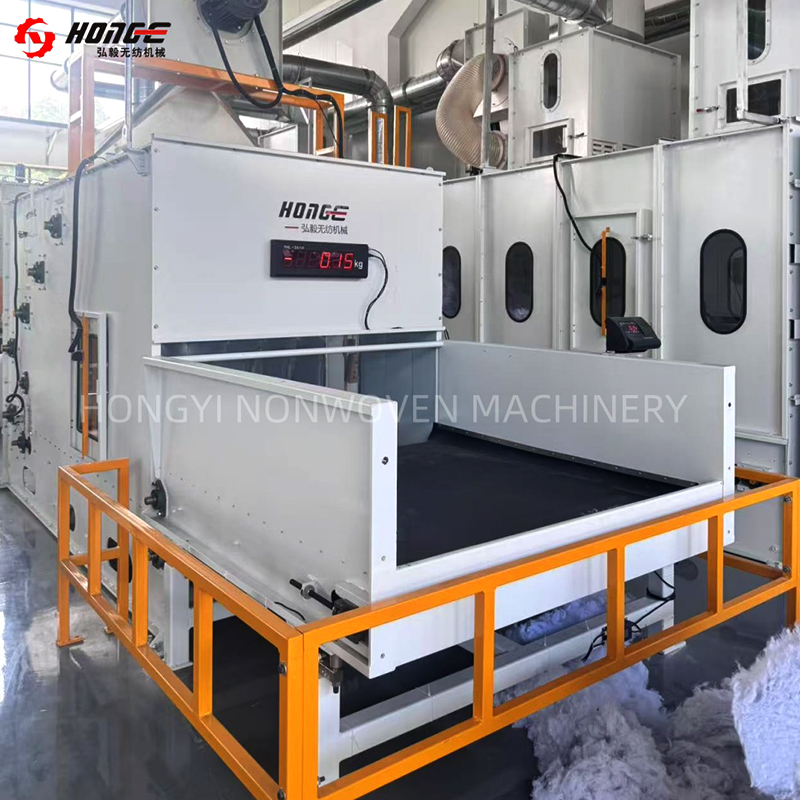 অ বোনা ওপেনিং এবং ব্লেন্ডিংয়ের জন্য HYHM ফাইবার মিক্সিং মেশিন এটি বেলড ফাইবারগুলিকে প্রাক-খোলে এবং কার্ডিং করার আগে আনুপাতিকভাবে তাদের ওজন করে, চেম্বারের মিশ্রণের পরে মসৃণ মিশ্রণের অনুপাতকে সাহায্য করে। পণ্য দেখুন →
সরবরাহকারীকে আপনার আসল বেল মিশ্রণের পরীক্ষা করতে বলুন, একটি আদর্শ ভার্জিন-ফাইবার নমুনা নয়। ফাইবার দৈর্ঘ্য বন্টন, আর্দ্রতা, এবং তেল ফিনিস কার্ড আচরণ পরিবর্তন.
একসাথে ওয়েব গঠন এবং বন্ধন চয়ন করুন
কার্ডিং একটি পাতলা জাল তৈরি করে যার বেশিরভাগই মেশিনের দিকে সারিবদ্ধ থাকে। ক্রস ল্যাপিং ওয়েবকে ভাঁজ করে ওজন এবং ক্রস-দিক শক্তি তৈরি করে। সুই খোঁচা যান্ত্রিকভাবে ফাইবারকে আটকে দেয়। উচ্চতর সুই ঘনত্ব শক্তি বাড়ায় কিন্তু সাধারণত বাতাসের ব্যাপ্তিযোগ্যতা এবং কোমলতা কমায়। সঠিক ভারসাম্য একটি ট্রায়াল ম্যাট্রিক্স থেকে আসে।
সুই-পাঞ্চ লাইনের জন্য, প্রতি স্তরে ওয়েবের ওজন, ল্যাপের সংখ্যা এবং পাঞ্চিং ফ্রিকোয়েন্সি নিয়ন্ত্রণ করুন। দুর্বল ল্যাপ নিয়ন্ত্রণ ঘন এবং পাতলা ব্যান্ড তৈরি করে যা দুর্বল দাগ হয়ে যায়। তাপীয় বন্ধন লাইনের জন্য, ওভেনের তাপমাত্রা, বাতাসের বেগ এবং থাকার সময় বন্ধন নিয়ন্ত্রণ করে।
 এমনকি অ বোনা ওয়েব গঠনের জন্য HYPW ক্রস ল্যাপার এটি সুই পাঞ্চিং বা থার্মাল বন্ডিংয়ের আগে ওজন এবং বেধ লক্ষ্য করার জন্য কার্ডযুক্ত জালগুলিকে সমানভাবে ভাঁজ করে এবং রাখে, অভিন্ন ল্যাপ নিয়ন্ত্রণ সমর্থন করে। পণ্য দেখুন →
একটি প্রক্রিয়া উইন্ডোর জন্য জিজ্ঞাসা করুন, একটি সেটিং নয়। উদাহরণস্বরূপ, 80-250 পাঞ্চ/সেমি² সহ 2-8 মি/মিনিট এ 200-600 গ্রাম/মি²। একটি সরু জানালা মানে কম নমনীয়তা; একটি প্রশস্ত উইন্ডোর উভয় প্রান্তে গুণমান পরীক্ষা প্রয়োজন।
দামের আগে ক্ষমতা, প্রস্থ এবং গতি সেট করুন
ক্ষমতা একা লাইন গতি নয়. এই রুক্ষ সূত্র ব্যবহার করুন:
- বার্ষিক আউটপুট (কেজি) = ওজন (g/m²) × প্রস্থ (m) × গতি (m/min) × 60 × অপারেটিং ঘন্টা × দক্ষতা।
- কিলোগ্রাম পেতে গ্রামকে 1,000 দিয়ে ভাগ করুন।
- একটি নতুন লাইনের জন্য 70-85% দক্ষতা ব্যবহার করুন, তাত্ত্বিক সর্বাধিক নয়।
প্রতি বছর 1,200 টন 300 গ্রাম/মি² 2.5 মিটার প্রস্থে অনুভূত হয়, 80% দক্ষতায় 6,000 ঘন্টার জন্য প্রায় 5.6 মি/মিনিট প্রয়োজন। একটি মেশিন যা শুধুমাত্র হালকা ফ্যাব্রিকে গতিতে পৌঁছায় ভারী কাপড়ে লক্ষ্য পূরণ করবে না। প্রস্থও গুরুত্বপূর্ণ: যদি চূড়ান্ত পণ্যটি সংকোচনের পরে 3.2 মিটারের প্রয়োজন হয়, একটি 2.5 মিটার লাইন সরবরাহ করতে পারে না।
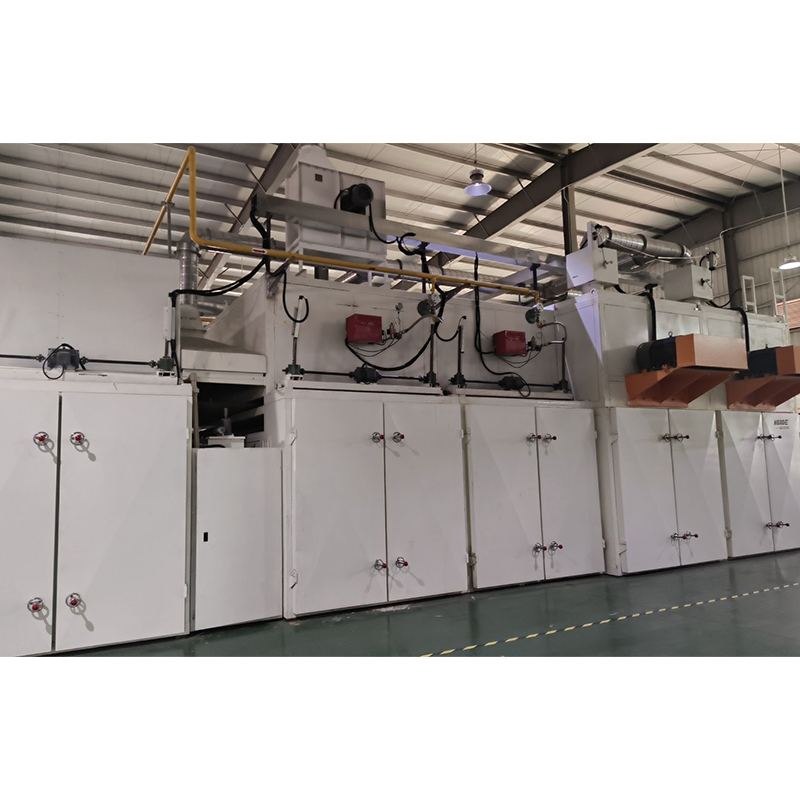 তাপ বন্ধন এবং তাপ সেটিং জন্য HYHX ননওয়েভেন ফ্যাব্রিক ওভেন তাপীয়ভাবে গরম-বাতাসের অনুপ্রবেশের মাধ্যমে ক্রস-ল্যাপড ওয়েবগুলিকে আবদ্ধ করে, যা পুরু তাপ-বন্ধন ওয়েডিং তৈরি করে; কাজ প্রস্থ 5000 মিমি পর্যন্ত এবং তাপ সেট আপ 220 ° সে. পণ্য দেখুন →
ট্রিম বর্জ্য এবং প্রান্তের গুণমান গণনার অন্তর্গত। প্রি-এজ কাটিং এবং নির্ভরযোগ্য উইন্ডিং কিছু ক্ষতি পুনরুদ্ধার করতে পারে, বিশেষ করে পুরু অনুভূতের উপর।
মান নিয়ন্ত্রণ এবং গ্রহণযোগ্যতা পরীক্ষা পর্যালোচনা করুন
স্বাক্ষর করার আগে গ্রহণযোগ্যতা পরীক্ষায় সম্মত হন। সুই-পাঞ্চ ফ্যাব্রিকের জন্য, ওজন, বেধ, উভয় দিকে প্রসার্য শক্তি, প্রসারণ এবং বায়ু ব্যাপ্তিযোগ্যতা পরীক্ষা করুন। থার্মাল বন্ডেড ফ্যাব্রিকের জন্য, সংকোচন, ডিলামিনেশন এবং পৃষ্ঠের অভিন্নতা যোগ করুন। এয়ারলাইড বর্জ্য অনুভূতের জন্য, ঘনত্বের তারতম্য এবং ধুলো পরীক্ষা করুন।
একটি নমুনা পরিকল্পনা ব্যবহার করুন, একটি চূড়ান্ত নমুনা নয়। প্রথম 72 ঘন্টার জন্য প্রতি শিফটে তিনটি নমুনা নিন, তারপর স্থিতিশীল উত্পাদনের পরে প্রতি শিফটে একটি। যদি চুক্তিতে বলা হয় ±5% ওজন, ফাইবার আর্দ্রতা পরিবর্তিত হলে লাইনটি কীভাবে লক্ষ্য ধরে রাখে তা জিজ্ঞাসা করুন।
একটি সহজ খরচ চেক ব্যবহার করুন
ক্রয় মূল্য আজীবন খরচের অংশ মাত্র। নীচের চার্টটি দৃষ্টান্তমূলক, তবে ফাইবার এবং শক্তি সাধারণত প্রাধান্য পায়। শ্রম এবং রক্ষণাবেক্ষণ অটোমেশন এবং স্থানীয় মজুরির উপর নির্ভর করে।
উদ্ধৃতি তুলনা করার সময়, সংযুক্ত লোড, সংকুচিত বাতাসের চাহিদা এবং খুচরা যন্ত্রাংশের খরচের জন্য জিজ্ঞাসা করুন। প্রতি কিলোগ্রামে কম শক্তি সহ একটি লাইনের জন্য তিন বছরের মধ্যে বেশি এবং কম খরচ হতে পারে। এছাড়াও অটোমেশন সুযোগের জন্য জিজ্ঞাসা করুন: স্বয়ংক্রিয় ডোজ, টেনশন নিয়ন্ত্রণ, এবং রেসিপি স্টোরেজ বর্জ্য এবং অপারেটর ত্রুটি হ্রাস করে।
সম্পূর্ণ প্রতিশ্রুতি দেওয়ার আগে একটি ছোট-স্কেল ট্রায়াল চালান
একটি পরীক্ষা ঝুঁকি কমানোর সবচেয়ে সস্তা উপায়। আপনার ফাইবার, লক্ষ্য ওজন এবং প্রস্থ কম, মাঝারি এবং উচ্চ গতিতে চালান। রেকর্ড সেটিংস এবং পরীক্ষার ফলাফল. লক্ষ্য হল স্থিতিশীল উইন্ডো খুঁজে বের করা, প্রমাণ করা যে মেশিনটি চলতে পারে না।
সাধারণ ফলাফল: মধ্যম গতি ওজন এবং প্রসার্য সর্বোত্তম ধরে রাখে। শীর্ষ গতি ভাল ওজন দিতে পারে কিন্তু দুর্বল ক্রস-দিক শক্তি দিতে পারে। সর্বনিম্ন গতি ওয়েব ওভার-সুই হতে পারে. গ্যারান্টিযুক্ত কর্মক্ষমতা সেট করতে ট্রায়াল ডেটা ব্যবহার করুন, ব্রোশারে সর্বোচ্চ গতি নয়।
একটি প্রক্রিয়া নির্বাচন করার সময় সাধারণ ভুল
- ফ্যাব্রিক স্পেসিফিকেশন সংজ্ঞায়িত করার আগে মূল্য দ্বারা নির্বাচন করা।
- একটি পুনর্ব্যবহৃত-ফাইবার প্রকল্পের জন্য ভার্জিন-ফাইবার পরীক্ষার ডেটা ব্যবহার করা।
- সুষম প্রসার্য প্রয়োজন হলে ক্রস-দিক শক্তি উপেক্ষা করা।
- ওজন এবং প্রস্থ ছাড়া একটি গতি নম্বর গ্রহণ করা।
- জীবনকালের খরচে শক্তি, সংকুচিত বায়ু এবং খুচরা যন্ত্রাংশ ভুলে যাওয়া।
- চুক্তির বাইরে গ্রহণযোগ্যতা পরীক্ষা ত্যাগ করা।
FAQ
অনুভূত জন্য সেরা nonwoven উত্পাদন প্রক্রিয়া কি?
টেকসই অনুভূতের জন্য, কার্ডেড সুই-পাঞ্চ সাধারণত সেরা শুরুর পয়েন্ট। এটি পিইটি, উল, পাট এবং পুনর্ব্যবহৃত মিশ্রণগুলি পরিচালনা করে এবং ভারী ওজনে পৌঁছাতে পারে। যান্ত্রিক শক্তির চেয়ে স্নিগ্ধতা এবং বাল্ক ম্যাটার বেশি হলে তাপ বন্ধন ভাল হয়।
আমি কীভাবে সুই-পাঞ্চ এবং তাপীয় বন্ধনের মধ্যে নির্বাচন করব?
ফাইবার তাপ দ্বারা বন্ধন করা যেতে পারে কিনা এবং পণ্যের উচ্চ প্রসার্য শক্তি বা উচ্চ মাচা প্রয়োজন কিনা জিজ্ঞাসা করুন। সুই-পাঞ্চ যান্ত্রিক শক্তি এবং স্থায়িত্ব দেয়। তাপীয় বন্ধন নরমতা এবং স্থিতিশীল বেধ দেয় তবে একটি তাপ বাইন্ডার ফাইবার প্রয়োজন।
একটি লাইন কি বেশ কয়েকটি অ বোনা পণ্য উত্পাদন করতে পারে?
হ্যাঁ, সীমার মধ্যে। যদি কার্ড, ক্রস ল্যাপার, এবং বন্ডিং সেকশনটি সবচেয়ে ভারী এবং হালকা পণ্যগুলির জন্য মাপ করা হয় তবে একটি লাইন ওজন এবং মিশ্রণের একটি পরিসীমা চালাতে পারে। প্রক্রিয়া উইন্ডো পরীক্ষা করুন; এটা অনুমান করবেন না
একটি সরবরাহকারী ট্রায়াল অনুরোধে আমার কি অন্তর্ভুক্ত করা উচিত?
ফাইবারের ধরন, মিশ্রণের অনুপাত, লক্ষ্য ওজন, প্রস্থ, প্রয়োজনীয় প্রসার্য এবং প্রসারণ এবং চূড়ান্ত প্রয়োগ প্রদান করুন। তিনটি গতিতে পরীক্ষার ফলাফল এবং একটি লিখিত প্রক্রিয়া উইন্ডোর জন্য জিজ্ঞাসা করুন।
একটি ননওভেন ফ্যাব্রিক উত্পাদন প্রক্রিয়া বেছে নেওয়ার নির্ভরযোগ্য উপায় হল ফ্যাব্রিক দিয়ে শুরু করা, প্রক্রিয়ার পথটি ফিল্টার করা, প্রকৃত ক্ষমতার গণিতের সাথে লাইনের আকার করা এবং একটি পরীক্ষা দিয়ে যাচাই করা। দাম সেই পদক্ষেপের পরে আসে।
সুই-পাঞ্চ, তাপীয় বন্ধন, বা এয়ারলাইড বর্জ্য অনুভূতের জন্য, খোলা এবং মিশ্রন থেকে উইন্ডিং এবং কাটা পর্যন্ত সম্পূর্ণ সরঞ্জামের চেইন তুলনা করুন। ননবোভেন মেশিনারি সমাধান সম্পর্কে আরও জানুন এবং চূড়ান্ত উদ্ধৃতি অনুরোধ করার আগে স্পেসিফিকেশন সংজ্ঞায়িত করুন।


